线束产线上,几乎每一道质量放行都依赖一台"会说话的设备":导通测试台判定 PASS、压接高度用千分尺量出 1.72 mm、拉脱力计读出 186 N、气密仪给出泄漏率合格。MES 里记录的是这些读数和结论,但很少有系统在放行那一刻追问一句:给出这个结论的设备,此刻本身可信吗?
现实里常见的情况是:
- 拉力计校准证书上个月已经到期,计量室的提醒邮件没人处理,产线照常测了三周;
- 导通测试台的针床换过一批探针,没做标准故障样件验证,漏检了一类端子退针;
- 千分尺年度校准时发现示值超差 0.03 mm,结果"重新校准合格"就结案了,过去一年用它量过的压接件没人追。
IATF 16949 在 7.1.5(监视和测量资源)里对此有明确要求:测量设备要按规定周期校准/验证并保留记录,并且当发现设备超出校准状态时,要评价此前测量结果的有效性,必要时对可疑产品采取措施(ISO 9001:2015 7.1.5.2 也有对应条款)。纸面上大家都知道,但要让它在产线上真正生效,就得把它做成 MES 闸门。
本文把"设备可信"拆成四道闸门:校准有效期闸门、开班点检闸门、使用寿命/次数闸门、超差反追溯闸门,并给出数据字段与判定逻辑。文中阈值和数值均为 示例,请以企业控制计划、计量管理程序和客户特殊要求为准。
一、先把"设备"和"工位"绑起来
闸门的前提是数据模型:MES 必须知道每个工位在某一时刻用的是哪台设备、哪套治具、哪把量具。很多工厂的设备台账在 EAM 或计量室的 Excel 里,和 MES 工位没有关联,这样任何闸门都无从谈起。
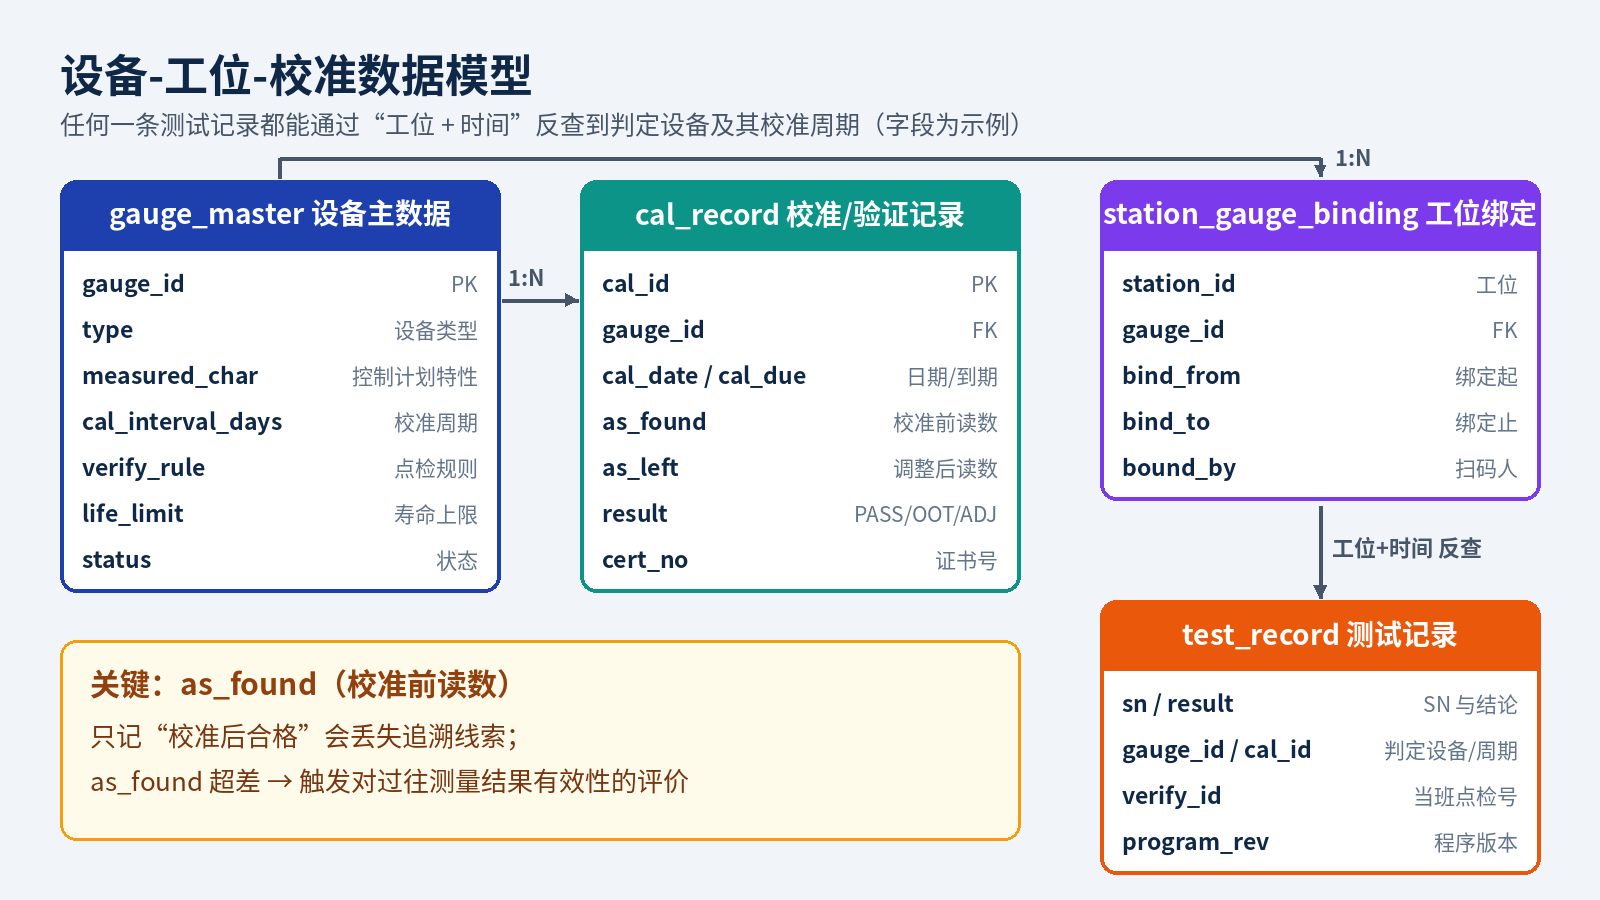
最小数据模型建议包括三张表:
1. 计量器具/设备主数据 gauge_master
| 字段 | 说明 | 示例 |
|---|---|---|
gauge_id |
唯一编号,与实物标签一致 | GT-CT-0107 |
type |
导通测试台 / 拉力计 / 千分尺 / 压接高度测量仪 / 气密仪 / 耐压仪 | continuity_tester |
measured_char |
测量的特性(与控制计划特性编号关联) | CP-0315 导通/短路 |
cal_interval_days |
校准周期 | 365(示例) |
verify_rule |
开班点检规则 ID | VR-CT-01 |
life_limit |
寿命上限(次数/行程) | 探针 50000 次(示例) |
status |
IN_SERVICE / DUE_SOON / EXPIRED / OOT / QUARANTINE |
IN_SERVICE |
2. 校准/验证记录 cal_record
| 字段 | 说明 |
|---|---|
cal_id、gauge_id |
记录号与设备 |
cal_date、cal_due |
校准日期、下次到期日 |
as_found / as_left |
校准前读数(来样状态)/ 调整后读数 |
result |
PASS / OOT(来样即超差)/ ADJUSTED |
lab / cert_no |
校准机构与证书编号(外部实验室需具备相应资质) |
traceable_to |
溯源到的标准 |
其中最关键的是 as_found:只有记录了"校准前它偏了多少",才能判断过去的测量结果是否受影响。只记录"校准后合格"的台账,等于把追溯线索丢了。
3. 工位绑定 station_gauge_binding
| 字段 | 说明 |
|---|---|
station_id、gauge_id |
工位与设备 |
bind_from / bind_to |
绑定起止时间(设备换下时写 bind_to) |
bound_by |
操作人 / 扫码记录 |
有了这张表,任何一条测试记录都可以通过"工位 + 时间"反查到当时用的是哪台设备、处于哪次校准周期内。
二、四道闸门
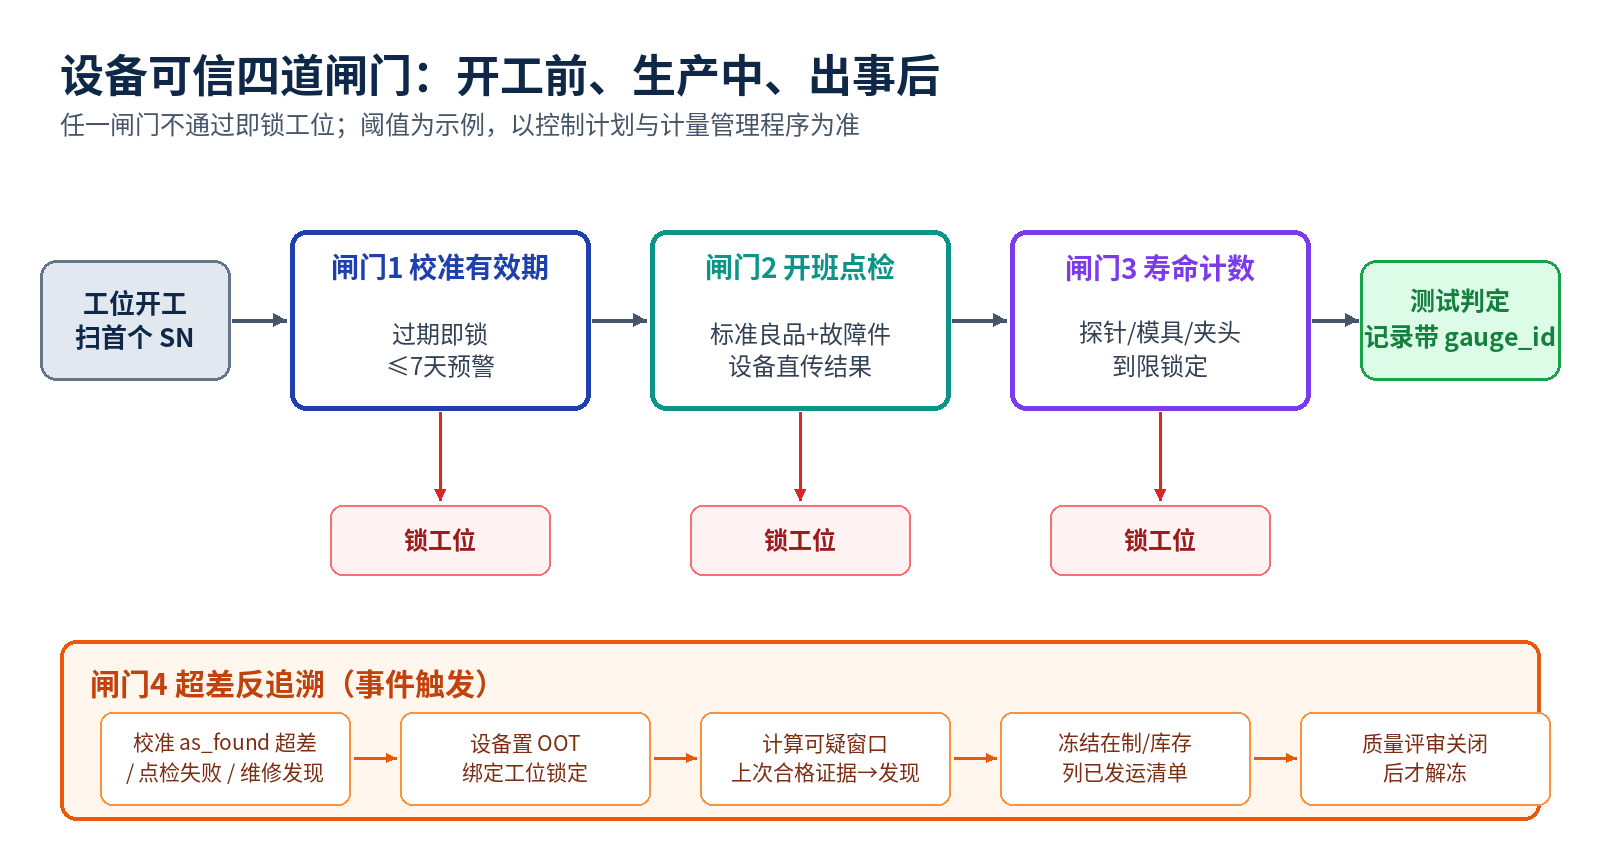
闸门 1:校准有效期闸门
工位开工、扫描首个 SN 或切换订单时,MES 检查该工位当前绑定的所有设备:
for g in bindings(station, now):
    if g.status in (OOT, QUARANTINE):      -> 锁工位,原因 = 设备隔离
    if now > g.cal_due:                    -> 锁工位,原因 = 校准过期
    if g.cal_due - now <= 7 天(示例):     -> 允许生产,推送"即将到期"给计量员
要点:
- 过期即锁,不留宽限期。如果确实需要宽限,走偏差申请(deviation),由质量负责人在系统里审批,并写明截止时间与附加检验手段,审批记录绑定到这一段生产的批次上。
- 到期判定以 MES 服务器时间为准,不信任工位 PC 本地时间。
- 设备从计量室借出替换时,必须扫码改绑,否则新设备上的测量记录会挂在旧设备名下,追溯断链。
闸门 2:开班点检闸门(标准样件验证)
校准是"年度体检",点检是"每日自检"。很多失效恰恰发生在两次校准之间:探针磨损、夹具松动、传感器漂移。点检的核心是用已知结果的标准样件去验证设备能否给出正确判定:
| 设备 | 点检样件 | 期望结果(示例) |
|---|---|---|
| 导通测试台 | 标准良品线束 + 标准故障线束(开路、短路、错位、退针各一处) | 良品 PASS;故障件每一类缺陷都必须报出且定位正确 |
| 压接高度测量仪 / 千分尺 | 标准块规 / 标准压接样件 | 读数偏差 ≤ ±0.01 mm(示例) |
| 拉脱力测试仪 | 标准砝码或标准力值样件 | 偏差 ≤ ±1% 示值(示例) |
| 气密测试仪 | 标准泄漏件(已知漏率)+ 密封良品 | 标准漏件判 NG、良品判 OK |
| 耐压/绝缘测试仪 | 标准电阻盒 / 击穿样件 | 判定与标称一致 |
MES 侧的规则:
shift_start(station):
    for g in bindings(station):
        r = 最近一次 verify_result(g)
        if r 不存在 或 r.time < 当前班次开始 或 r.result != PASS:
            锁工位,提示执行点检 VR-xx
几个容易被忽视的细节:
- 故障样件必须真的"有故障"。标准故障线束本身也要管理编号、定期复核,否则测试台对着一根"已经被修好"的故障件一直报 NG 也说明不了问题——反过来,故障件老化后变成"良品",测试台报 PASS 会被误认为测试台失效。
- 点检结果由设备直传 MES,而不是操作员手工勾选"已点检"。手工勾选的点检记录,追溯时几乎没有证据价值。
- 点检频次不止开班:换型、换针床、维修后、停机超过规定时长(示例:4 小时)后,都应重新触发点检。
闸门 3:使用寿命/次数闸门
部分治具的风险不随时间、而随使用次数增长:导通测试针床探针、压接模具(applicator)、拉力测试夹头。这些对象应接入计数:
- 每测一个 SN,探针计数 +1;每压接一次,模具行程 +1(可由压接机上报);
- 达到预警值(示例:上限的 90%)推送维护工单;
- 达到上限即锁定,必须更换并重新点检后才解锁;
- 更换记录写入
gauge_master的子部件履历,计数清零有审批人。
这一闸门与压接质量监控(如压力曲线监控)互补:曲线监控发现的是"已经出问题",寿命闸门防的是"即将出问题"。
闸门 4:超差反追溯闸门
这是最能体现系统价值、也是最容易被省略的一道。当以下任一事件发生:
- 外部校准报告
as_found超差(result = OOT); - 开班/中途点检失败;
- 设备维修时发现传感器损坏、探针断裂等可能影响判定的故障;
MES 应自动执行:
- 设备状态置为
OOT,绑定工位立即锁定; - 计算可疑时间窗:从"最近一次有效的合格证据"(上次合格点检或合格校准)到"发现超差"的时间;
- 通过
station_gauge_binding+ 测试记录,列出窗口内经该设备判定的所有 SN、批次及其当前位置(在制 / 成品库 / 已发运); - 在制与库存品自动冻结(Hold),已发运的生成追溯清单交质量评审;
- 质量评审结论(复测 / 评估影响可接受 / 通知客户)写回系统,评审关闭前冻结不能解除。
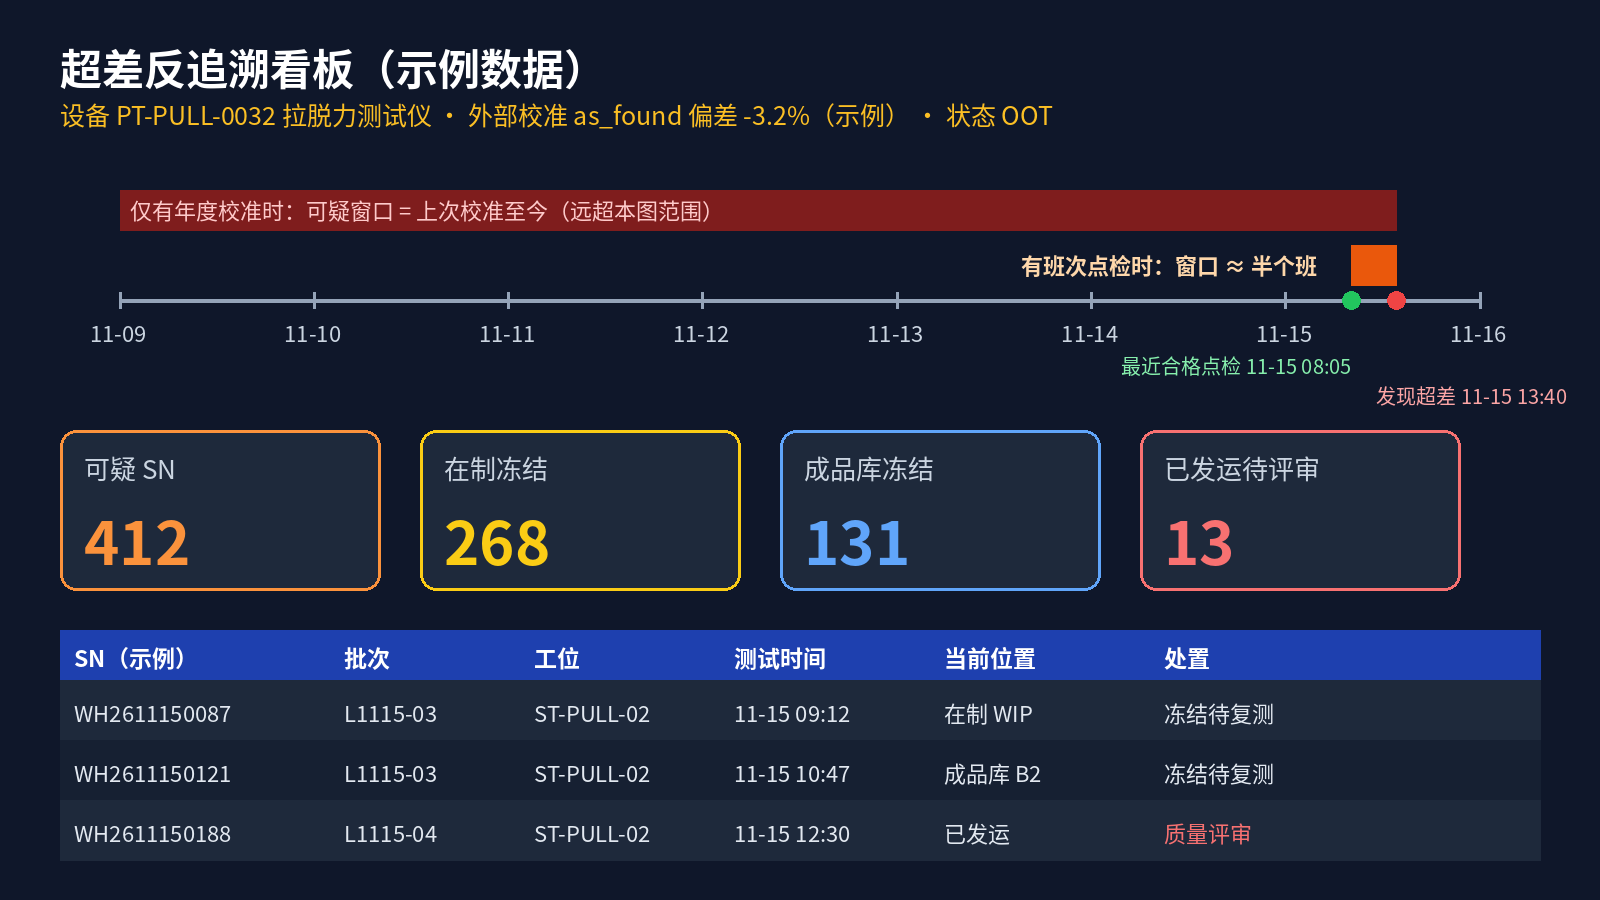
可疑窗口的起点选择非常关键:开班点检做得越扎实,窗口就越短。如果只有年度校准、没有日常点检,那么一次年度校准发现超差,理论上整年的测量结果都要评估;如果每班都有设备直传的合格点检记录,窗口最多就是一个班次。这也是点检闸门的真正经济价值——它在平时花几分钟,换来出事时追溯范围从"一年"缩到"半天"。
窗口查询的 SQL 骨架(示例):
-- 找出可疑窗口内由该设备判定的 SN
SELECT t.sn, t.lot_no, t.station_id, t.test_time, t.result, w.location
FROM   test_record t
JOIN   station_gauge_binding b
       ON b.station_id = t.station_id
      AND t.test_time >= b.bind_from
      AND (b.bind_to IS NULL OR t.test_time < b.bind_to)
JOIN   wip_location w ON w.sn = t.sn
WHERE  b.gauge_id   = :gauge_id
  AND  t.test_time >= :last_good_evidence_time
  AND  t.test_time <  :oot_detected_time;
三、测试记录里要多存哪些字段
要让上面的反查成立,每条测试/测量记录除了 SN、结果和读数,还应带上:
| 字段 | 用途 |
|---|---|
gauge_id |
直接记录判定设备,避免只靠绑定表推断 |
cal_id |
测量时所处的校准周期 |
verify_id |
本班次的点检记录号 |
fixture_id / probe_count |
针床/治具编号与当时的使用计数 |
program_rev |
测试程序版本(防止程序被改而无记录) |
deviation_id |
若在偏差许可下生产,记录偏差单号 |
这样一条导通测试 PASS 记录,就不只是"这根线束合格",而是"在校准有效、当班点检合格、针床计数未超限、程序版本受控的设备上判定合格"——这才是客户审核和索赔分析时真正需要的放行证据。
四、与 MSA 的关系
校准解决"准不准"(偏倚),点检解决"今天还准不准",而 MSA(测量系统分析,如 GR&R)解决的是"这套测量系统能不能区分好坏"。IATF 16949 7.1.5.1.1 要求对控制计划中列出的测量系统做统计分析。工程上建议:
- 新设备、新治具、测量方法变更后,先完成 GR&R 并把结果挂到
gauge_master,MSA 未通过的设备不允许绑定到对应特性的工位; - GR&R 结果和校准记录一样带有效期,产品/工艺变更时触发重做。
五、上线检查清单
- 所有放行相关设备已建
gauge_master,编号与实物标签一致 - 工位-设备绑定通过扫码维护,换设备必须改绑
- 校准记录包含
as_found,不只记录"合格" - 校准过期即锁工位,宽限只能走审批的偏差单
- 开班 / 换型 / 维修后点检由设备直传结果,故障样件受控
- 探针、模具、夹头接入次数计数,到限锁定
- 超差事件自动计算可疑窗口、冻结在制与库存、生成已发运清单
- 测试记录携带
gauge_id、cal_id、verify_id、program_rev
测试合格只说明"设备说它合格"。把设备自身的可信度也纳入放行条件,MES 给出的每一个 PASS 才经得起回头追问。
参考
- IATF 16949:2016 第 7.1.5 条(监视和测量资源),含 7.1.5.1.1 测量系统分析、7.1.5.2.1 校准/验证记录
- ISO 9001:2015 第 7.1.5.2 条(测量溯源)
- AIAG《测量系统分析(MSA)》参考手册
- ISO 10012《测量管理体系 测量过程和测量设备的要求》
本文同步发布于 CSDN:https://lss97.blog.csdn.net/article/details/170866523
