上一篇(人到工位了还不算:线束人员资质矩阵、上岗授权有效期、特殊工序扫卡与资质失效反追溯 MES 闸门)解决的是"做这道工序的人有没有资格"。人、设备、物料、作业指导书都就位以后,产线上还有一个高频风险点:换型。
线束车间多品种、小批量是常态,一个班次换三五次型号并不稀奇。换型过程中常见的问题包括:
- 上一个订单剩下的十几根半成品导线留在料盒里,颜色、线径和新订单接近,被混进了新订单;
- 端子机换了端子卷料,但压接模具(applicator)没换,或换了模具但压接高度沿用上一型号的设定;
- 首件"做了",但只是班长拿起来看了一眼,没有压接高度、拉脱力、截面记录;
- 首件判合格之前,机器已经连续生产了 200 根,首件结论出来时这 200 根的身份说不清;
- 末件没留、没测,订单收尾后发现模具磨损,却无法证明本批次最后一段是否还在规格内。
这些问题的根源是同一个:换型被当成"操作",而不是一个有进入条件、有退出条件的"状态"。IATF 16949 在作业准备验证(job set-up verification)的要求中提到,在新作业初次运行、物料更换或作业变更等情况下进行作业准备验证,并在适用时进行首件/末件确认、保留记录。要让这条要求在车间真正生效,就要让 MES 在换型期间锁住工位,并在每一步留下可追溯的证据。
本文把换型拆成五道闸门:换型锁定闸门、清线与残料隔离闸门、配方与工装匹配闸门、首件确认闸门、末件比对与批次封口闸门。文中的数量、阈值、字段名均为示例,请以企业控制计划、客户特殊要求和 IPC/WHMA-A-620 等适用标准为准。
一、先把"换型"定义成工位状态
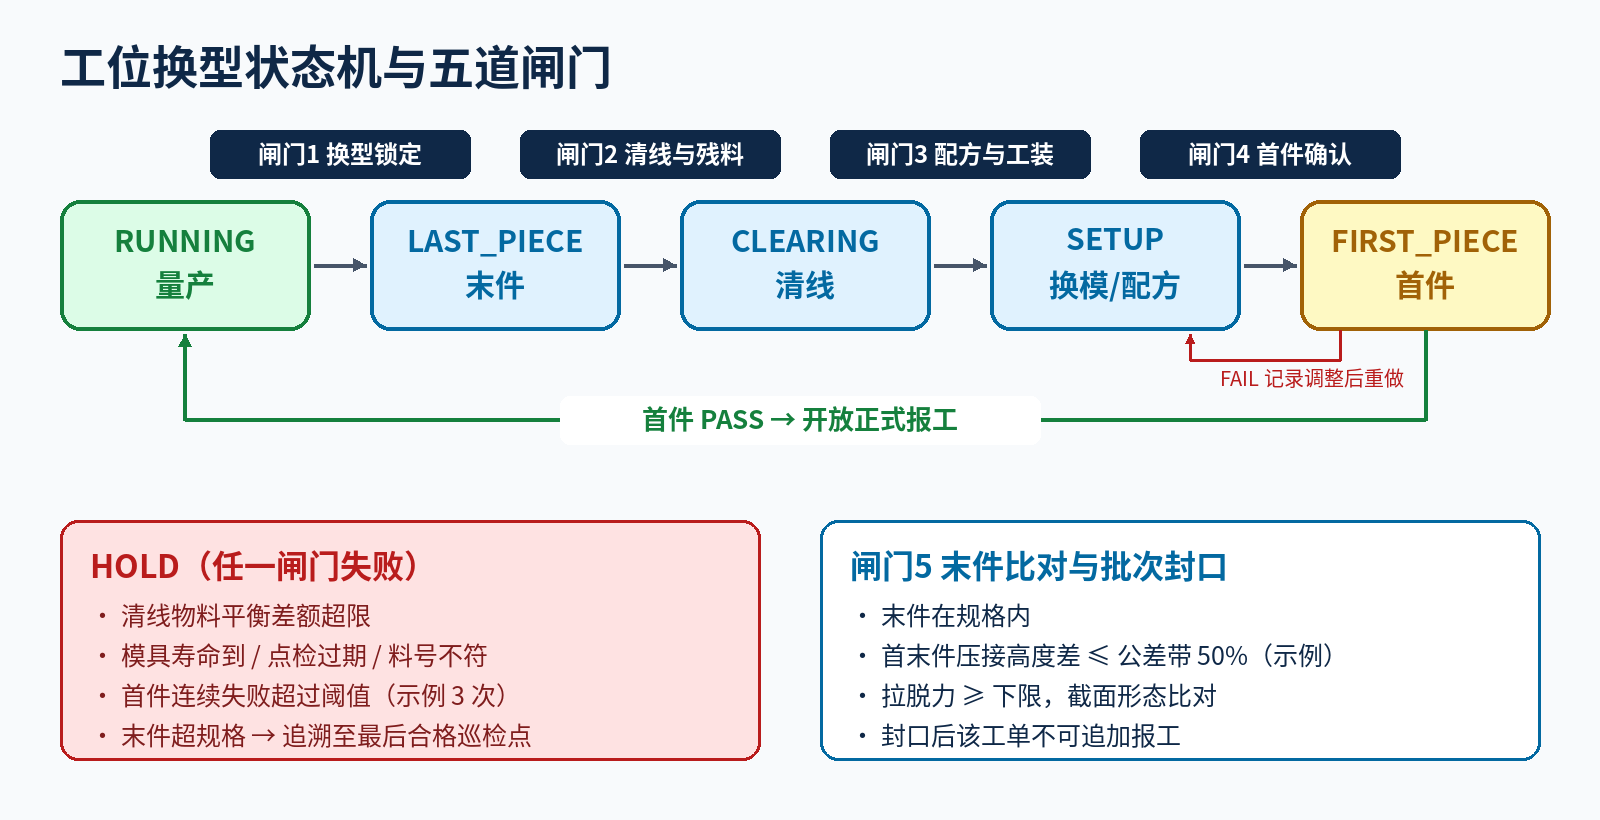
在 MES 里给每个工位(或每台端子机、每个装配板)定义一个换型状态机,状态切换只能由系统事件驱动,而不是由操作员口头通知:
| 状态 | 进入条件 | 允许的操作 | 退出条件 |
|---|---|---|---|
RUNNING |
首件确认通过 | 正常报工、过站 | 订单完成 / 下发新工单 |
LAST_PIECE |
当前工单计数达到目标 | 生产末件、送检 | 末件记录提交 |
CLEARING |
末件记录提交 | 清线、退料、残料隔离 | 清线检查表签核 |
SETUP |
清线签核 | 换模具、换卷料、加载配方 | 配方与工装校验通过 |
FIRST_PIECE |
配方校验通过 | 仅允许生产首件(示例:≤ 3 件) | 首件判定 |
HOLD |
任一闸门失败 | 禁止报工 | 质量放行 |
关键约束只有一条:只有 RUNNING 状态允许正式报工。其他状态下,扫码过站一律拒绝,设备接口(如端子机计数)产出的数量计入"换型件",不计入订单产出。
二、闸门 1:换型锁定闸门——新工单下发即锁站
新工单下发到工位时,MES 不应直接把工位切到新工单,而是:
- 检查当前工单是否完成或已被计划员正式挂起;
- 若当前工单还有未完成数量,提示"部分完工换型",要求填写挂起原因,并将剩余在制品打包、贴挂起标签;
- 工位状态切为
LAST_PIECE,正式报工通道关闭。
-- 换型事件表(示例)
CREATE TABLE changeover_event (
  co_id            VARCHAR(32) PRIMARY KEY,   -- CO-20261118-A03-002
  station_id       VARCHAR(16) NOT NULL,      -- CRIMP-A03
  from_wo          VARCHAR(32),               -- 上一工单
  to_wo            VARCHAR(32) NOT NULL,      -- 新工单
  co_type          VARCHAR(16) NOT NULL,      -- FULL / TERMINAL_ONLY / WIRE_ONLY
  state            VARCHAR(16) NOT NULL,      -- LAST_PIECE / CLEARING / SETUP / FIRST_PIECE / RUNNING / HOLD
  started_at       DATETIME NOT NULL,
  released_at      DATETIME,
  released_by      VARCHAR(16)
);
换型类型要区分。只换导线颜色(端子、模具、截面都不变)和换端子型号的风险完全不同,前者可以简化清线项,后者必须走完整首件。换型类型由 MES 根据前后两个工单的 BOM 与工艺路线差异自动计算,不交给操作员选择。
| 差异项(示例) | 换型类型 | 清线范围 | 首件要求 |
|---|---|---|---|
| 仅导线颜色 | WIRE_ONLY |
导线 | 外观 + 长度 |
| 端子/防水栓变化 | TERMINAL_ONLY |
端子卷料、余料 | 压接高度 + 拉脱力 + 截面 |
| 截面 + 端子均变化 | FULL |
全部物料、半成品 | 全项 |
| 仅订单号变化(同料号) | SAME_PN |
标签 | 标签核对 |
三、闸门 2:清线与残料隔离闸门——"台面干净"要有证据
清线(line clearance)最怕"看起来干净"。MES 里的清线检查表要做到三点:逐项、可量化、能对账。
1. 清线检查表按换型类型生成
| 检查项 | 判定方式 | 示例 |
|---|---|---|
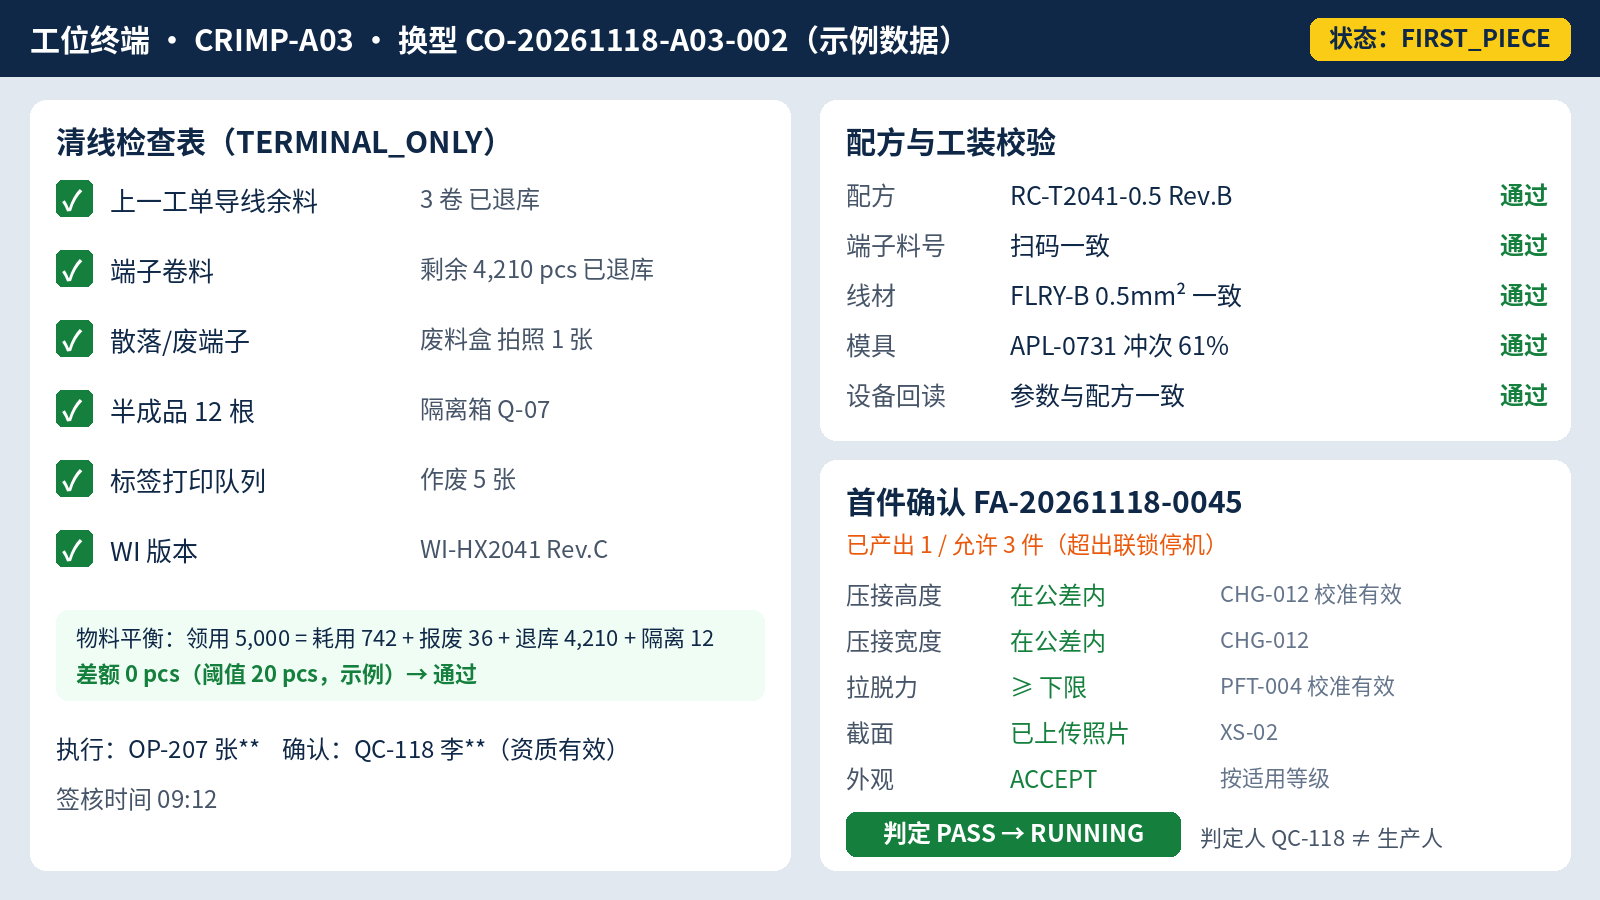
| 上一工单导线余料 | 扫描余料标签退库,或称重登记 | 3 卷 / 0.8 kg |
| 端子卷料 | 卸下的卷料扫码退库,记录剩余数量 | 剩余 4,210 pcs |
| 散落端子、废端子 | 投入带标识的废料盒,拍照 | 照片 1 张 |
| 半成品(已切线、已压接) | 扫描后入隔离箱或报废 | 12 根 → 隔离箱 Q-07 |
| 工位标签打印机 | 清空打印队列,作废未用标签 | 作废 5 张 |
| 作业指导书 | 屏幕切换到新工单 WI 版本 | WI-HX2041 Rev.C |
2. 物料对账
清线时做一次简单的物料平衡:上一工单领用量 = 合格产出耗用 + 报废 + 退库 + 隔离。差额超过阈值(示例:端子 > 0.5% 或 > 20 pcs)则清线不能签核,进入 HOLD 由班组长和 IPQC 共同查找。
def material_balance(issued, consumed, scrapped, returned, quarantined, tol_pct=0.005, tol_abs=20):
    """清线物料平衡(示例阈值)。返回 (是否通过, 差额)"""
    gap = issued - (consumed + scrapped + returned + quarantined)
    limit = max(issued * tol_pct, tol_abs)
    return abs(gap) <= limit, gap
3. 双人签核
清线由操作员执行、由 IPQC 或班组长确认,两人工号不能相同,且确认人必须具备清线确认资质(与上一篇的资质矩阵联动)。
四、闸门 3:配方与工装匹配闸门——参数从系统下发,不靠记忆
换型最容易出错的是"参数沿用"。端子机的压接高度、剥线长度、切线长度、送线速度,以及模具编号、刀片编号,都应当作为工艺配方由 MES 按"料号 + 端子 + 线材 + 设备型号"下发。
| 配方字段 | 说明 | 示例 |
|---|---|---|
recipe_id / rev |
配方号与版本 | RC-T2041-0.5 / B |
terminal_pn |
端子料号 | TRM-xxxx(示例) |
wire_spec |
线材规格 | FLRY-B 0.5mm² |
applicator_id |
必须使用的模具编号或模具族 | APL-0731 |
crimp_height_nom / tol |
压接高度名义值与公差 | 以端子厂规格书为准 |
strip_len |
剥线长度 | 以图纸/规格书为准 |
cut_len |
切线长度 | 按工单 |
pull_force_min |
拉脱力下限 | 以客户或 IPC/WHMA-A-620 适用要求为准 |
闸门逻辑:
- 操作员扫描模具二维码、端子卷料标签、线材标签;
- MES 比对三者与配方要求是否一致,模具还要检查寿命计数(示例:到达保养阈值的 90% 时提示,100% 时拒绝)和校准/点检有效期;
- 有设备通信接口的端子机,由 MES 直接下发参数,并回读设备当前参数做比对;无接口的设备,要求操作员输入设定值,系统比对后才允许进入首件。
def recipe_gate(scan, recipe, applicator):
    errs = []
    if scan["terminal_pn"] != recipe["terminal_pn"]:
        errs.append("端子料号不符")
    if scan["wire_spec"] != recipe["wire_spec"]:
        errs.append("线材规格不符")
    if scan["applicator_id"] not in recipe["allowed_applicators"]:
        errs.append("模具不在允许清单")
    if applicator["hits"] >= applicator["hit_limit"]:
        errs.append("模具寿命已到")
    if applicator["pm_due"] < scan["ts"]:
        errs.append("模具保养/点检过期")
    if abs(scan["machine_crimp_h"] - recipe["crimp_height_nom"]) > 1e-3:
        errs.append("设备回读压接高度与配方不一致")
    return ("FIRST_PIECE", []) if not errs else ("HOLD", errs)
五、闸门 4:首件确认闸门——首件判定之前,产出不计数
首件确认的核心不是"测了没有",而是首件判定之前的产出处于什么状态。建议的规则:
FIRST_PIECE状态下设备最多允许生产 N 件(示例:3 件),超出则设备联锁停机或 MES 拒绝计数;- 首件样品必须扫描生成首件 SN,与换型事件
co_id绑定; - 检验项目由配方和换型类型决定,测量值优先从压接高度计、拉力计、截面分析系统自动采集,手工录入需注明原因;
- 判定结果写入首件记录,判定人与生产人不能是同一人。
首件记录字段(示例)
| 字段 | 说明 | 示例 |
|---|---|---|
fa_id |
首件记录号 | FA-20261118-0045 |
co_id |
关联换型事件 | CO-20261118-A03-002 |
sample_sn |
首件样品 SN | FA-A03-0045-01 |
crimp_h_measured |
实测压接高度 | 示例值,见判定区间 |
crimp_w_measured |
实测压接宽度 | 示例值 |
pull_force |
拉脱力 | 示例值 |
xsection_img |
截面照片路径 | /qa/xs/FA-...jpg |
visual_620 |
按 IPC/WHMA-A-620 适用等级的外观判定 | ACCEPT |
gauge_ids |
使用的量具编号(联动校准闸门) | CHG-012, PFT-004 |
judge / judged_at |
判定人 / 时间 | QC-118 |
result |
判定 | PASS / FAIL |
首件 FAIL 时,工位回到 SETUP,并且 MES 要求记录调整内容(例如"压接高度设定 +0.02")后再做新的首件,新首件编号递增。连续失败次数超过阈值(示例:3 次)自动升级给工艺工程师,而不是让操作员一直"调到合格为止"。
量具联动:首件使用的压接高度计、拉力计若不在校准有效期内,首件记录不能提交——这一点与前面的测试设备校准闸门复用同一份量具主数据。
六、闸门 5:末件比对与批次封口闸门——给这一批"盖上盖子"
首件证明"开始时是对的",末件证明"结束时还是对的"。末件的价值在于把一个批次的两端都钉住:如果末件合格且与首件差异在允许范围内,可以合理认为批次中间没有发生大的漂移(结合过程中的巡检记录);如果末件不合格,追溯范围就是"上一次合格巡检点到末件之间"。
首末件比对规则(示例)
| 项目 | 比对方式 | 示例判定 |
|---|---|---|
| 压接高度 | 末件在公差内,且与首件差值 ≤ 公差带的 50% | 超出 → 触发追溯 |
| 拉脱力 | 末件 ≥ 下限 | 低于 → HOLD 批次 |
| 截面形态 | 比对首件截面照片,检查毛刺、对称性、芯线填充 | 人工判定 |
| 模具计数 | 记录末件时模具累计冲次 | 用于寿命模型 |
def last_piece_gate(fa, la, tol_band):
    """首末件比对(示例规则)"""
    drift = abs(la["crimp_h"] - fa["crimp_h"])
    if not la["in_spec"]:
        return "HOLD_LOT", "末件超规格,追溯至最后合格巡检点"
    if drift > 0.5 * tol_band:
        return "REVIEW", f"首末件压接高度漂移 {drift:.3f},超过公差带 50%"
    return "SEAL_LOT", "批次封口"
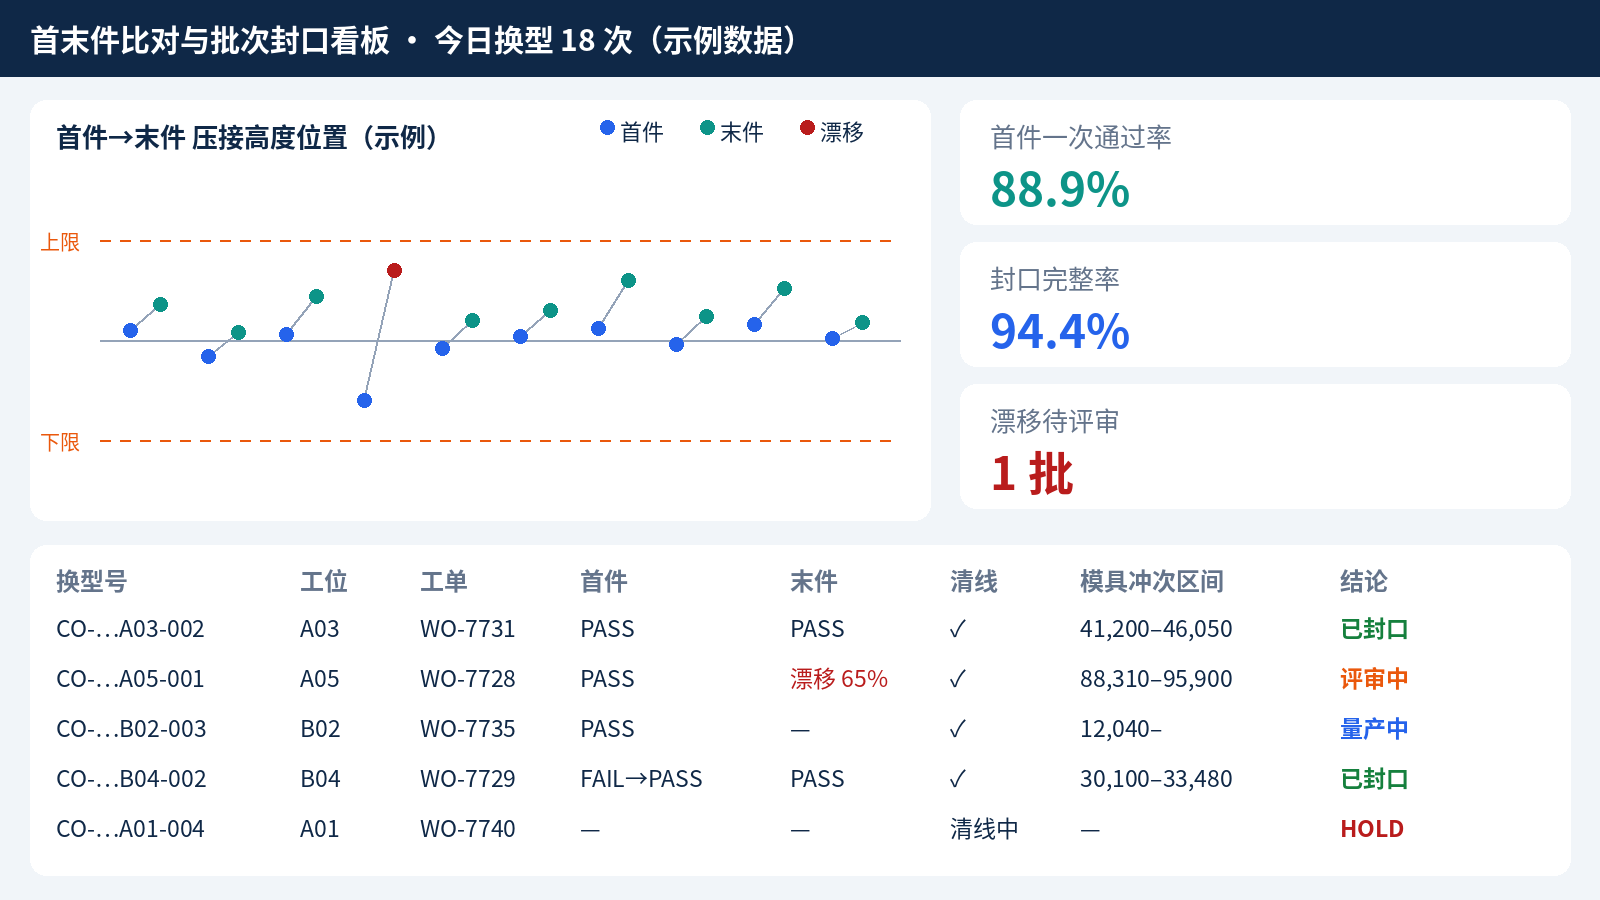
批次封口的含义是:末件判定通过后,MES 给该工单在该工位的产出打上"已封口"标记,后续不能再追加报工;封口记录包含首件号、末件号、巡检记录、模具冲次区间和清线记录。出货前的批次放行检查只需核对"封口是否完整",就能确认换型链条没有缺环。
七、追溯查询:从一根线反查换型链
当客户投诉某个端子压接不良时,MES 应能从 SN 或批次号一次查到:
SELECT p.sn, p.wo, p.station_id, p.produced_at,
       c.co_id, c.co_type, c.released_by,
       f.fa_id, f.result AS first_result, f.crimp_h_measured AS fa_crimp_h,
       l.la_id, l.result AS last_result, l.crimp_h_measured AS la_crimp_h,
       r.recipe_id, r.rev, a.applicator_id, a.hits_start, a.hits_end
FROM   product_trace p
JOIN   changeover_event c ON c.to_wo = p.wo AND c.station_id = p.station_id
LEFT JOIN first_article f ON f.co_id = c.co_id AND f.result = 'PASS'
LEFT JOIN last_article  l ON l.co_id = c.co_id
LEFT JOIN recipe_load   r ON r.co_id = c.co_id
LEFT JOIN applicator_use a ON a.co_id = c.co_id
WHERE  p.sn = :sn;
如果查询结果里首件为空、末件为空、清线签核为空,任何一项缺失都说明换型闸门在那一次被绕过了——这本身就是一条需要纠正的系统性问题。
八、落地检查清单
- 工位换型状态机已建立,只有
RUNNING允许正式报工 - 换型类型由 BOM/工艺路线差异自动计算,不由操作员选择
- 清线检查表按换型类型生成,余料、半成品、标签逐项扫码处理
- 清线物料平衡有阈值,差额超限进入
HOLD - 清线、首件判定执行人与确认人分离,且确认人资质有效
- 配方按料号+端子+线材+设备下发,模具寿命与点检有效期参与校验
-
FIRST_PIECE状态产出数量受限,首件 SN 与换型事件绑定 - 首件使用量具的校准状态参与校验
- 末件与首件自动比对,漂移规则明确,批次封口后不能追加报工
- 能从任意 SN 反查清线、配方、首件、末件、模具冲次区间
结语
换型是线束车间里最"日常"的动作,也是混料、错参数、证据缺失最集中的时段。把换型从一个口头动作变成一个有状态、有闸门、有封口的过程,首件和末件就不再是表格上的签名,而是批次两端可以被查询、被比对的证据。物料有效期、设备校准、人员资质这些闸门,在换型这一刻会同时被调用——这也是检验 MES 闸门体系是否真正打通的一个好场景。
本文同步发布于 CSDN:https://lss97.blog.csdn.net/article/details/170967302
