线束从导通测试台下来,离出厂只剩最后几步:装袋、装箱、贴标签、组托、装车。很多工厂在这一段投入最少,觉得"测试都过了,装个箱能出什么事"。但客户投诉里,有相当一部分恰恰发生在这里:
- 箱子里混进了一件另一个料号的线束,外观几乎一样,只差一个护套颜色;
- 每箱应装 20 件,实际 19 件,客户线边按箱扣账,月底对不上;
- 测试 NG 待返工的产品,被当作合格品装进了箱子;
- 箱标上印的是旧版本号,或者标签打印模糊,客户收货扫不出来,只能人工补录;
- 发货通知(ASN)里写的是 12 箱,车上实际装了 11 箱,第 12 箱还在包装区;
- 客户追一个 SN,工厂知道它属于哪个工单,却说不清它在哪个箱子、哪个托盘、哪一车。
这些问题的共同点是:包装被当成了一个"动作",而不是一个"过站"。只要装箱时系统不校验、标签内容靠人填、箱与托盘与发货单之间没有聚合关系,出错只是概率问题。
汽车行业对包装标签有成熟的约定:VDA 4994(Global Transport Label,GTL,2023 年 7 月发布 2.0 版,取代 VDA 4902)规定了包装单元标签的字段、Code 128 / DataMatrix 条码和标签类型,许多主机厂和一级供应商的 GTL 指南都要求标签信息与 EDI 发货通知(ASN / DESADV)完全一致。条码印刷质量可参照 ISO/IEC 15416(一维码)和 ISO/IEC 15415(二维码)进行分级。MES 要做的,是把这些要求落成过站规则。
本文把包装出货拆成五道闸门:包装规范受控、装箱过站校验、标签生成与核验、层级聚合与 ASN 一致、出货复核与装车。文中的字段名、数量和规则均为示例,请以客户包装规范、标签指南和企业程序为准。
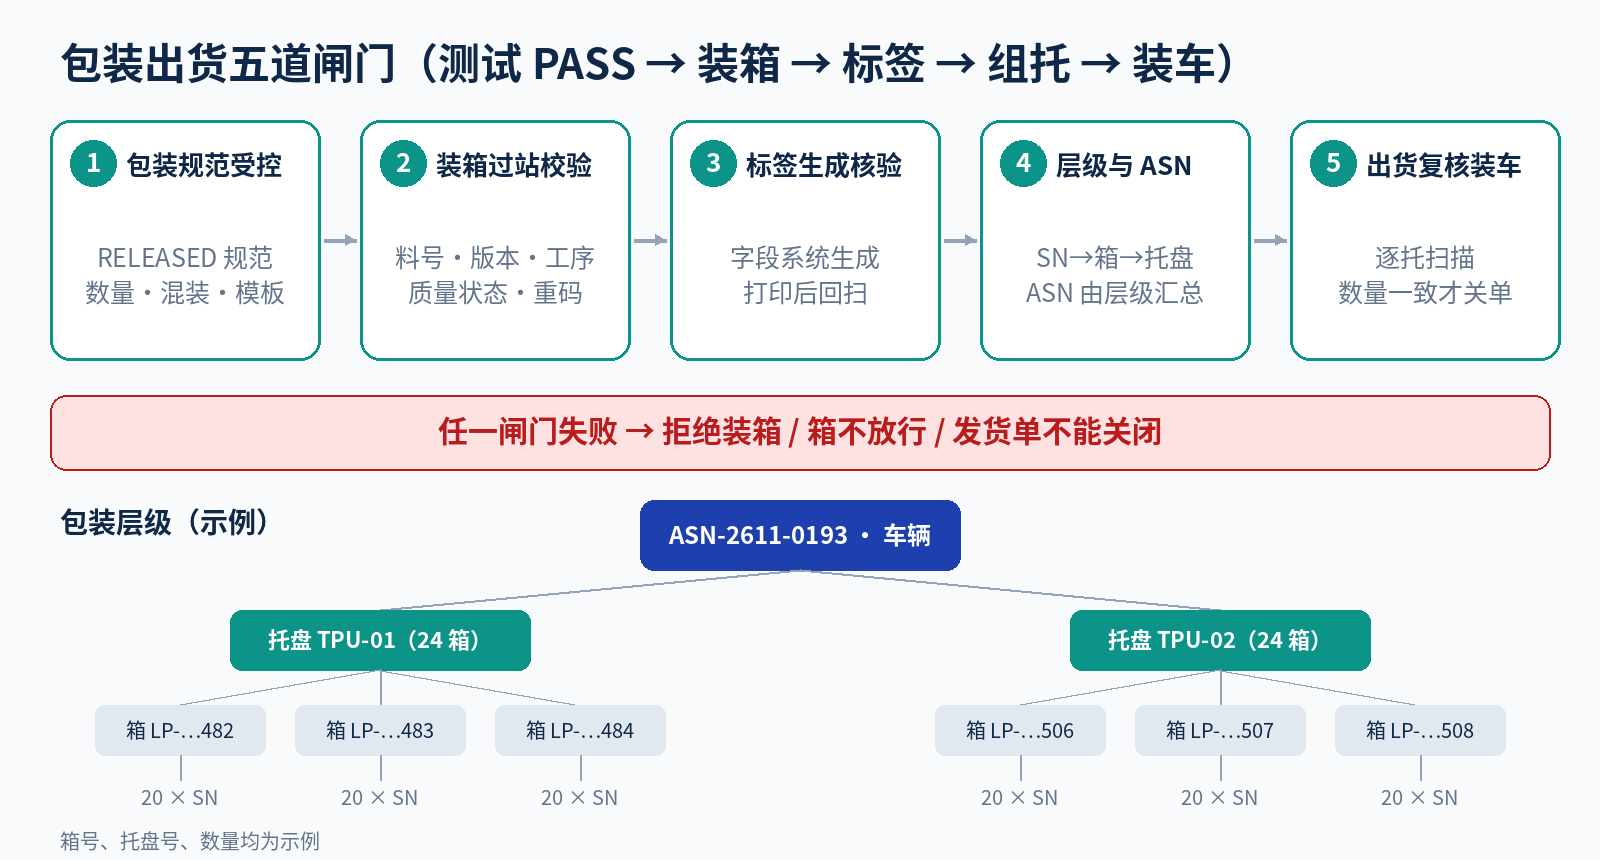
一、闸门 1:包装规范受控——每个料号先有一份"机器能读"的包装作业规范
客户的包装要求通常写在包装规范或包装数据单里:每箱数量、单件是否套袋、端子是否加护帽、线束如何盘绕、用什么周转箱、箱标贴在哪个面、每托几层几箱。这些要求如果只存在于纸质作业指导书里,MES 就没法校验。
建议把包装规范结构化,并纳入版本管理:
-- 包装规范(示例)
CREATE TABLE pack_spec (
  part_no        TEXT,           -- 线束总成料号
  part_rev       TEXT,           -- 适用版本
  customer       TEXT,
  spec_ver       TEXT,           -- 包装规范版本
  ppu_type       TEXT,           -- 产品包装单元:周转箱 / 纸箱型号
  qty_per_ppu    INT  NOT NULL,  -- 每箱数量(例:20)
  ppu_per_tpu    INT,            -- 每托箱数(例:24)
  need_bag       BOOLEAN,        -- 单件套袋
  need_cap       BOOLEAN,        -- 端子护帽
  label_tpl      TEXT NOT NULL,  -- 标签模板号
  label_tpl_ver  TEXT NOT NULL,
  mix_rule       TEXT NOT NULL,  -- SINGLE / MIXED_FORBIDDEN / MIXED_ALLOWED
  status         TEXT NOT NULL,  -- DRAFT / RELEASED / OBSOLETE
  PRIMARY KEY (part_no, part_rev, customer, spec_ver)
);
规则很简单:没有 RELEASED 状态包装规范的料号,包装工位不能开箱。料号换版本(ECN)时,包装规范和标签模板同样是影响项,需要同步升版。
二、闸门 2:装箱过站校验——每扫一件,系统都要回答"它能不能进这个箱"
包装工位的基本动作是:扫箱码开箱 → 逐件扫 SN 装箱 → 满箱封箱。每一次扫 SN,MES 至少要校验以下几项:
| 校验项 | 判断依据 | 不通过时 |
|---|---|---|
| 料号一致 | SN 料号 = 当前箱料号 | 拒绝装箱,提示混料 |
| 版本一致 | SN 版本 = 包装规范适用版本 | 拒绝装箱 |
| 工序完整 | 必经工序(导通测试、外观检)全部 PASS | 拒绝装箱,提示缺站 |
| 质量状态 | SN 未处于 HOLD / 待返工 / 待复测 | 拒绝装箱 |
| 未重复装箱 | SN 当前不属于任何未拆的箱 | 拒绝装箱,提示重码 |
| 箱内数量 | 已装数量 < qty_per_ppu |
拒绝装箱,提示满箱 |
| 客户 / 订单 | SN 所属工单的客户与箱的目标客户一致 | 拒绝装箱 |
对应的校验逻辑可以写成一个纯函数,便于单测:
def can_pack(sn, box, spec, hist):
    if sn.part_no != box.part_no:
        return "NG_PART_MISMATCH"
    if sn.part_rev != spec.part_rev:
        return "NG_REV_MISMATCH"
    missing = [op for op in spec.required_ops if hist.result(sn.id, op) != "PASS"]
    if missing:
        return "NG_MISSING_OP:" + ",".join(missing)
    if sn.quality_status in ("HOLD", "REWORK", "RETEST"):
        return "NG_QUALITY_" + sn.quality_status
    if hist.current_box(sn.id) is not None:
        return "NG_ALREADY_PACKED"
    if box.count >= spec.qty_per_ppu:
        return "NG_BOX_FULL"
    return "OK"
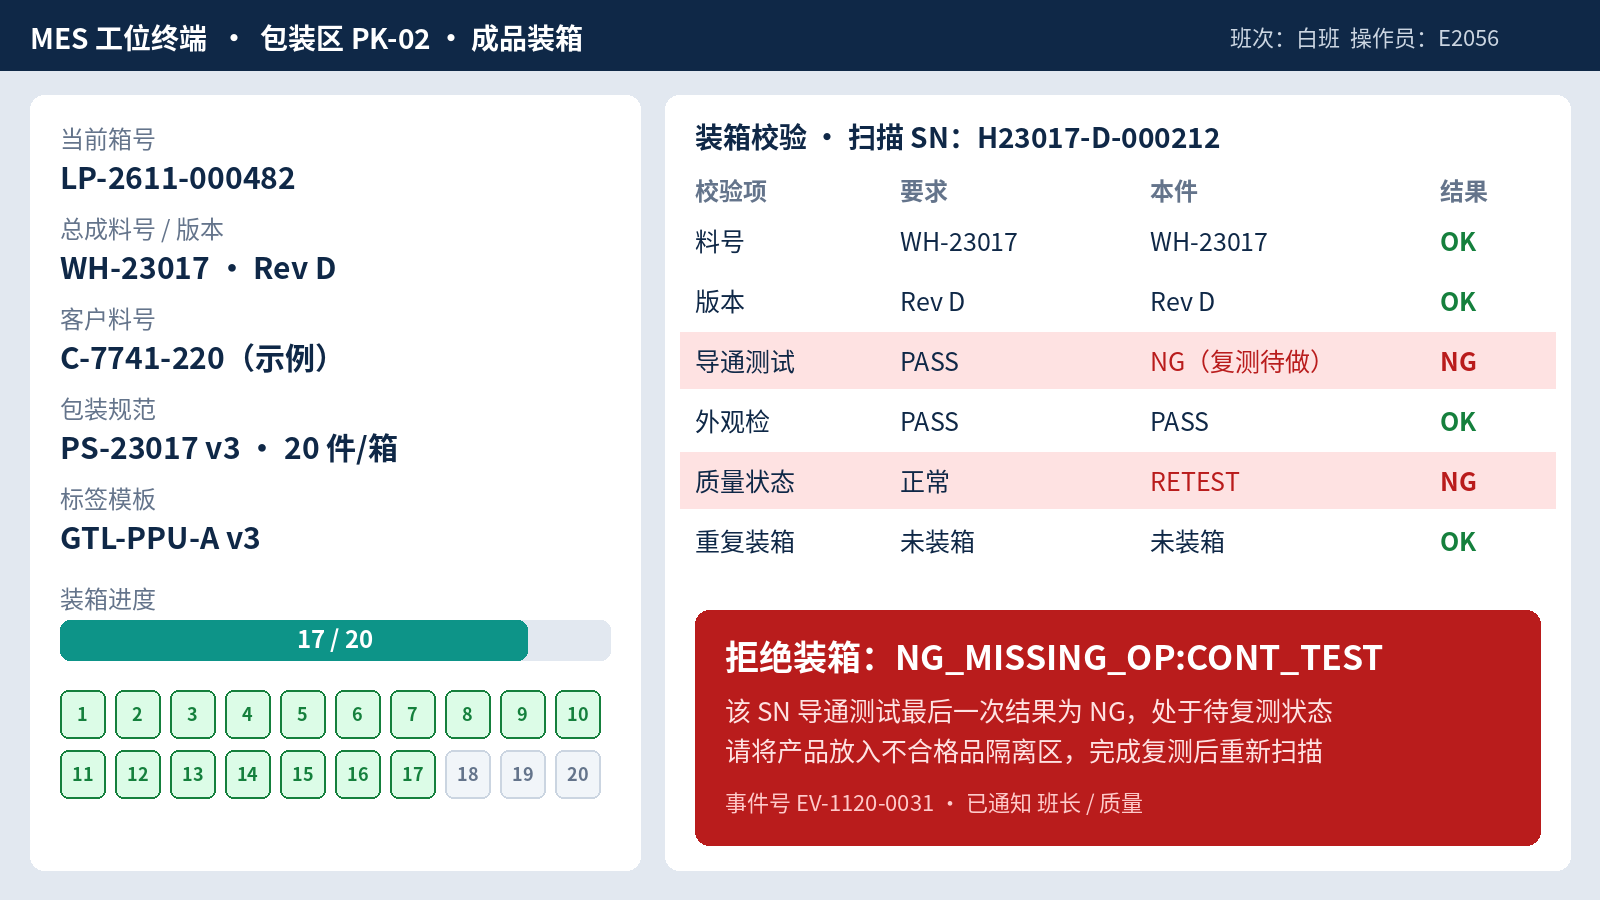
在工位上,这一步应该表现为一个明确的拦截界面:
两个实施细节:
- "工序完整"要查测试结果,而不是查"过没过站"。导通测试 NG 后被人工放到合格品区,最常见的就是这类漏洞;
- 满箱自动封箱。数量到达
qty_per_ppu时系统自动封箱并触发打印,不允许人工点"封箱"时数量不等于规格(尾箱走单独的尾数箱流程,需班组长确认,并在标签上体现实际数量)。
三、闸门 3:标签生成与核验——标签内容只来自系统,打印后必须回扫
标签出错有两类:内容错和印刷错。
内容错的根源通常是人工录入或模板版本不对。规则是:标签上的每一个字段都由系统根据箱的数据生成,作业员不能手工修改;模板版本由包装规范指定。以 GTL 为例,一个产品包装单元标签通常会包括以下几类信息(具体字段与条码内容以 VDA 4994 和客户指南为准):
| 字段类别 | 示例内容 | 来源 |
|---|---|---|
| 收货方 / 卸货点 | 客户工厂、卸货口 | 客户主数据、订单 |
| 包装单元 ID(License Plate) | 全局唯一的箱号 | MES 箱号生成规则 |
| 客户零件号 / 数量 | 客户料号、实装数量 | 料号映射、箱内计数 |
| 供应商信息 | 供应商代码 | 客户分配 |
| 批次 / 生产日期 | 批次号、日期 | 箱内 SN 汇总 |
| 发货通知号 | ASN 号 | 发货单(组托后回写) |
| 条码 | Code 128 / DataMatrix | 由上述字段编码 |
印刷错(模糊、断码、偏位)则靠打印后回扫解决:打印完成后,工位扫描器立即读取标签上的条码,解码内容与系统数据逐字段比对,不一致或无法读取,箱子不能放行。对质量要求高的客户,还可以在包装线末端配置条码检测设备,按 ISO/IEC 15416 / 15415 做印刷质量分级,并把等级记录到箱的履历里。
{
  "box_id": "LP-2611-000482",
  "label_tpl": "GTL-PPU-A",
  "label_tpl_ver": "3",
  "printed_at": "2026-11-20T09:41:12+08:00",
  "verify": {
    "code128": "OK",
    "datamatrix": "OK",
    "fields_match": true,
    "grade": "B"
  }
}
上面的数据为示例。
四、闸门 4:层级聚合与 ASN 一致——SN、箱、托盘、发货单是一棵树
追溯问题"这个 SN 去了哪"的答案,取决于包装时有没有建立层级关系:
-- 包装层级(示例)
CREATE TABLE pack_unit (
  unit_id     TEXT PRIMARY KEY,   -- 箱号 / 托盘号(License Plate)
  level       TEXT NOT NULL,      -- PPU / TPU
  parent_id   TEXT,               -- 箱 → 托盘
  part_no     TEXT,
  qty         INT,
  status      TEXT NOT NULL,      -- OPEN / SEALED / PALLETIZED / SHIPPED / UNPACKED
  asn_no      TEXT
);

CREATE TABLE pack_content (
  unit_id   TEXT REFERENCES pack_unit,
  sn        TEXT,
  packed_at TIMESTAMPTZ,
  packed_by TEXT,
  station   TEXT
);
组托时扫托盘码,再逐箱扫箱码挂到托盘下;托盘封托后打印托盘标签(混装托盘使用对应的混装标签类型)。发货单生成 ASN 时,直接由这棵树汇总:几个托盘、每托几箱、每箱哪个料号多少件。这样 ASN 与实物标签的一致性是由同一份数据保证的,而不是由两个人分别录入后再核对。
需要特别处理的是拆箱。客户退货、内部抽检、尾箱合并都会拆箱。拆箱必须是一个系统事件:旧箱号状态变为 UNPACKED、作废标签,SN 回到"未装箱"状态,再装入新箱时重新走闸门 2 的全部校验。不允许"把箱子打开拿出一件再封上"而系统里什么都不变。
五、闸门 5:出货复核与装车——按发货单逐托扫描,数量、目的地都对上才能关单
最后一道闸门在发货口。装车前,按发货单逐托扫描托盘标签:
- 托盘是否属于该发货单(ASN);
- 托盘状态是否为已封托、未冻结;
- 托盘下的箱数、件数是否与 ASN 一致;
- 是否有箱子在 ASN 发出后被拆过(状态变化即报警);
- 发货单全部托盘扫描完毕,才能关单、打印随货单据。
装车完成后,系统把托盘与车辆、发车时间关联,必要时记录封签号与装车照片。至此,从 SN 到车辆的追溯链才是完整的:
-- 给定 SN,查它的箱、托盘、发货单与车辆(示例)
SELECT c.sn, b.unit_id AS box, p.unit_id AS pallet,
       p.asn_no, s.truck_no, s.departed_at
FROM   pack_content c
JOIN   pack_unit b ON b.unit_id = c.unit_id AND b.level = 'PPU'
JOIN   pack_unit p ON p.unit_id = b.parent_id AND p.level = 'TPU'
LEFT JOIN shipment s ON s.asn_no = p.asn_no
WHERE  c.sn = :sn;
反过来,当客户反馈某个批次有问题时,也能在几分钟内列出"这批 SN 分别在哪些箱、哪些托盘、发往哪个工厂",为围堵争取时间。
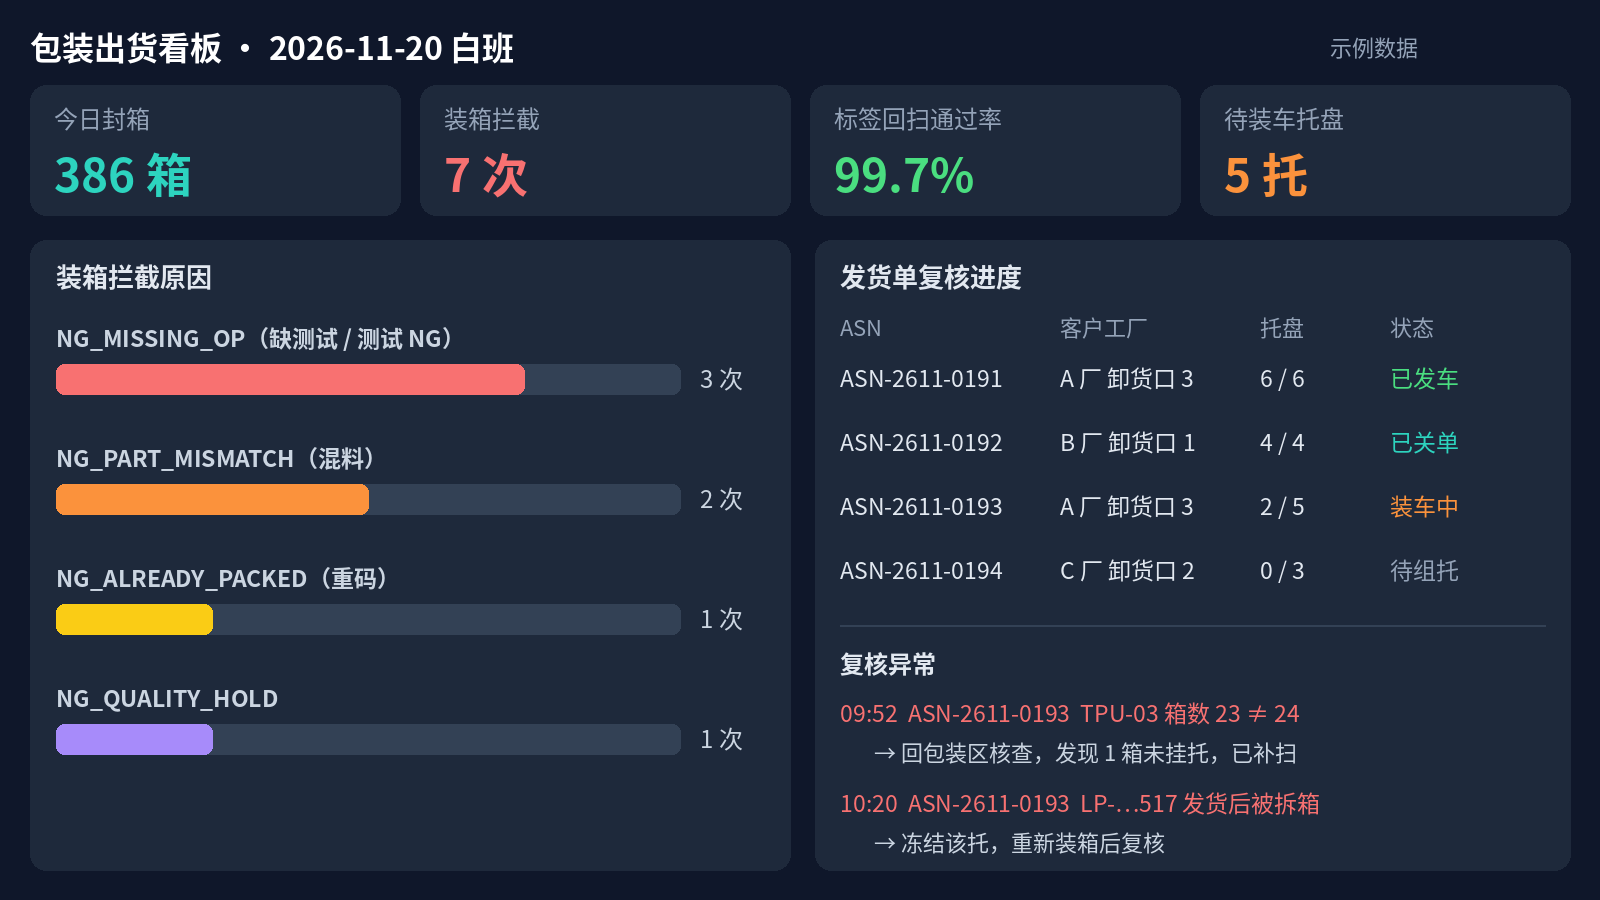
出货区可以用一块看板盯住当天的包装与发货状态:
六、和已有闸门的衔接
包装出货是前面多道闸门的"最终出口":
- 测试设备校准:如果某台导通测试台事后发现校准超差,需要反查期间测试的 SN——包装层级让你直接定位到箱、托盘和发货单,决定是厂内围堵还是通知客户;
- ECN 版本切换:版本校验同样作用于包装工位,旧版成品不能装进新版标签的箱子;
- 返工复测:返工 SN 必须完成复测并解除 HOLD,才能通过装箱校验;
- 换型清线:包装区换料号同样需要清线,上一个料号的空箱、余标签要清理并作废。
七、几个常见的落地坑
坑 1:预打印标签。 为了"提高效率",提前一次性打印一整天的箱标,装箱时随手贴。一旦某箱数量不足或混料,标签和实物就对不上。规则应该是:封箱后才打印,打印后立即回扫。
坑 2:尾箱随意合并。 工单尾数不满一箱,和下一个工单的尾数合成一箱,但系统里没记录。尾箱合并要走拆箱 + 重新装箱流程,且只有包装规范允许混批时才能合并,标签上体现多个批次。
坑 3:标签模板改了没人知道。 客户更新了标签指南(例如增加一个字段),工厂 IT 改了模板,但包装规范里的模板版本没更新,部分工位仍在用旧模板。模板版本必须作为包装规范的受控字段,由系统下发。
坑 4:ASN 手工编辑。 发货员发现数量对不上,直接在 EDI 系统里改 ASN 数量,实物和系统数据从此分叉。ASN 只能由包装层级生成,数量不一致应回到包装区查原因,而不是改单据。
坑 5:客户退货箱直接入库。 退货箱贴着原标签回到仓库,被当成合格品再次发出。退货必须先拆箱,SN 进入待判定状态,判定合格后重新装箱、重新生成标签。
八、落地检查清单
- 每个料号 / 版本 / 客户有
RELEASED的结构化包装规范,含每箱数量、混装规则与标签模板版本 - 装箱逐件扫描,校验料号、版本、必经工序结果、质量状态、重复装箱与箱内数量
- 满箱自动封箱;尾箱走单独流程并在标签上体现实际数量
- 标签字段全部由系统生成,作业员不可编辑;打印后立即回扫比对
- SN → 箱 → 托盘 → 发货单形成层级,ASN 由层级汇总生成
- 拆箱是系统事件,旧标签作废,重新装箱需重新校验
- 装车按发货单逐托扫描,数量与状态一致才能关单
- 能在分钟级查询任一 SN 的箱、托盘、发货单和车辆
结语
导通测试证明线束"做对了",包装出货要证明"发对了"。把包装规范结构化、把装箱变成过站、把标签变成系统数据的打印结果、把箱和托盘和发货单连成一棵树,最后一百米才不会把前面所有的质量控制前功尽弃。
本文同步发布于 CSDN:https://blog.csdn.net/qq_29737119/article/details/171083047
