日期:2026-10-07
面向:线束工艺 / 质量工程师、设备工程师、制造信息化(MES)人员
写在前面
10-05 那篇讲客诉退件的 SN 反查时,列过一张各工位字段表,下料 / 剥线那一行只写了 wire_lot、cut_length_meas、strip_len_meas、blade_id 四个字段,并留了一句“下料等工位后续再单独展开”。这一篇就把它展开。
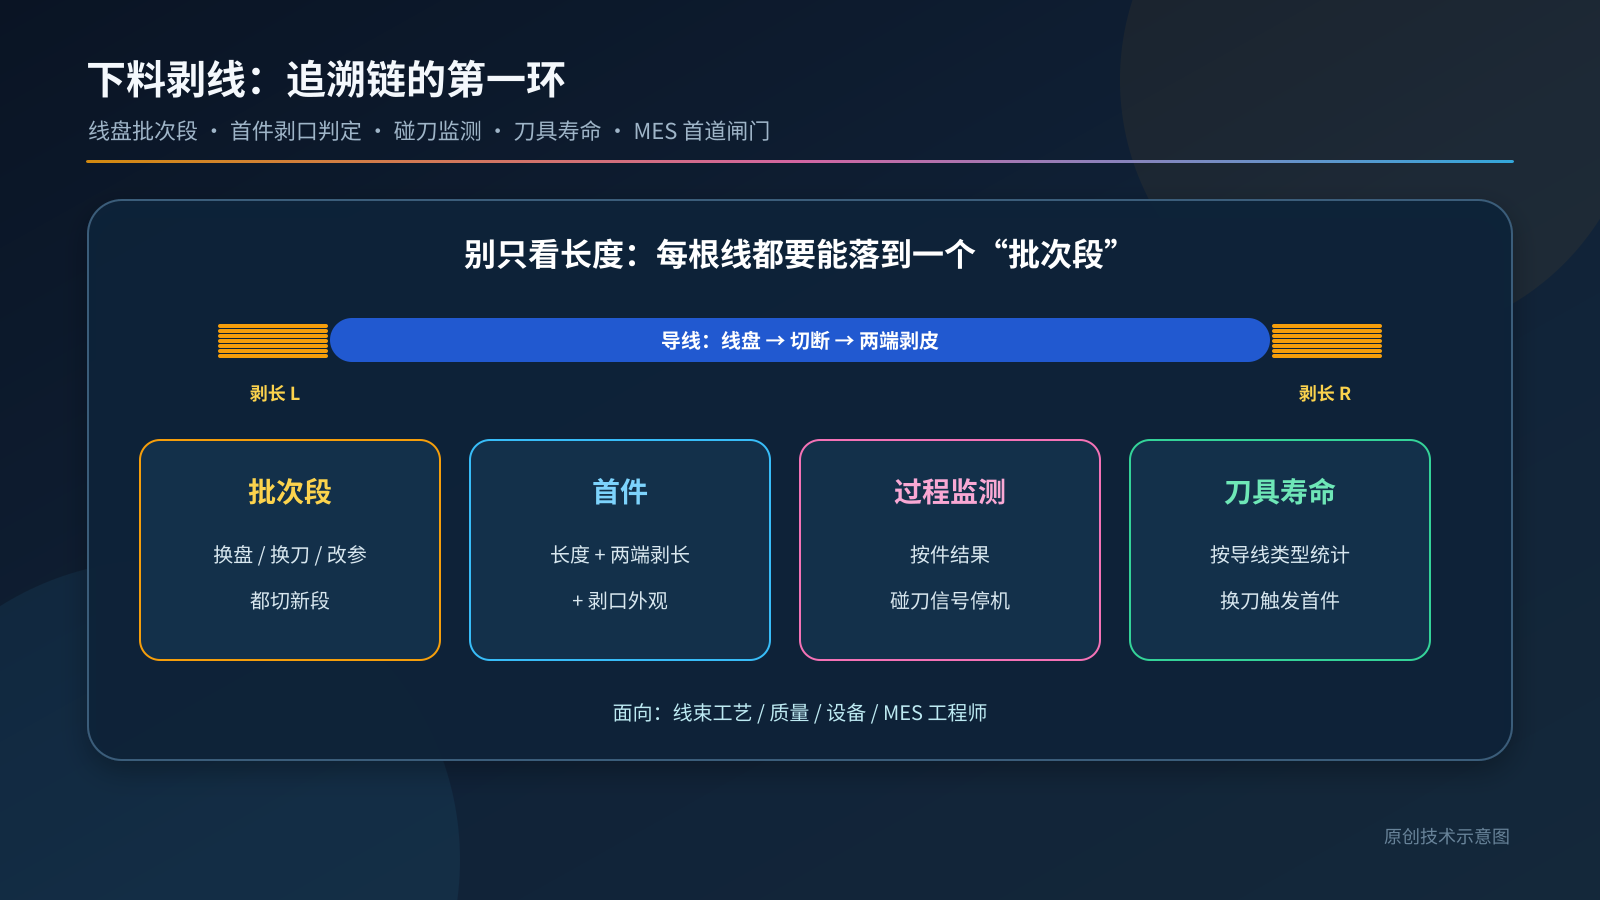
下料是整根线束追溯链的第一环:导线批次从这里进入产品,切断长度和剥皮长度从这里开始影响压接,伤芯从这里埋下隐患。偏偏这一环在很多工厂的 MES 里最薄:
- 一个工单只记一个导线批次,中途换了线盘,系统里没有痕迹;
- 线盘自带的接头段(供应商在一盘线中间做的接续)没被剔除,混进了成品线;
- 首件只量长度,没看剥口断面,伤芯、残留绝缘要到压接甚至电测才暴露;
- 刀具换了没人记,刀片磨损导致的剥皮质量下滑,事后圈不出范围;
- 设备本地改了参数,MES 下发的长度和实际执行的长度对不上。
本文把这些问题拆成数据模型和六道闸门。文中字段名、阈值、件数、周期均为示例,不是任何标准规定的数值;公差与外观接收等级以图纸和客户规范为准。
一、要求从哪里来(只取公开要点)
| 来源 | 公开资料中的要点 | 对软件的含义 |
|---|---|---|
| IPC/WHMA-A-620E 第 3 章(目录可见 3.1 剥线、3.2 线芯损伤与端部切口、3.3 线芯变形 / 鸟笼、3.5 绝缘损伤) | 目标状态是线芯不被刮伤、切口、切断;允许的线芯损伤以表 3-1 为限,且按 1 / 2 / 3 级逐级收紧;绝缘切口应整齐,不得露出线芯,高等级对绝缘损伤的要求更严 | 接收等级要作为工单 / 产品主数据字段,首件判定模板按等级切换 |
| IPC/WHMA-A-620E 第 11 章(目录可见 11.1 线缆长度公差、表 11-1) | 线长测量与公差有专门章节和表格 | 长度公差来源要可追溯:图纸、客户规范或标准表格,三者择一并记录 |
| OPC UA for Wire Harness Manufacturing(OPC 40570,v1.0.0) | 定义 Cut、Strip 等过程;切断输入含 VerifyWireLength,输出含 ActualLength;剥线输入含 StrippingLengthMonitoring,输出含 ActualStrippingLength;设备在换型时采集对整批有效的验证测量(verification),生产中按件采集监测测量(monitoring) |
MES 与设备之间可以按“作业 + 规格 + 按件结果”的结构对接,而不是只收一个良品计数 |
说明: 以上是公开目录、公开解读和公开规范文本的归纳,不摘抄标准原文,条款以正式发行版本为准。
二、数据模型:工单不是最小追溯单位,“批次段”才是
一个下料工单常常跨越多个线盘,中间还可能换刀、遇到线盘接头。如果只在工单上挂一个 wire_lot,客诉反查时只能说“这个工单用过这几盘线”,没法精确到某根线。
建议引入批次段(lot segment):工单内任何影响追溯的事件(换盘、剔除接头、换刀、参数变更、停机恢复)都切一个新段,每根线只属于一个段。
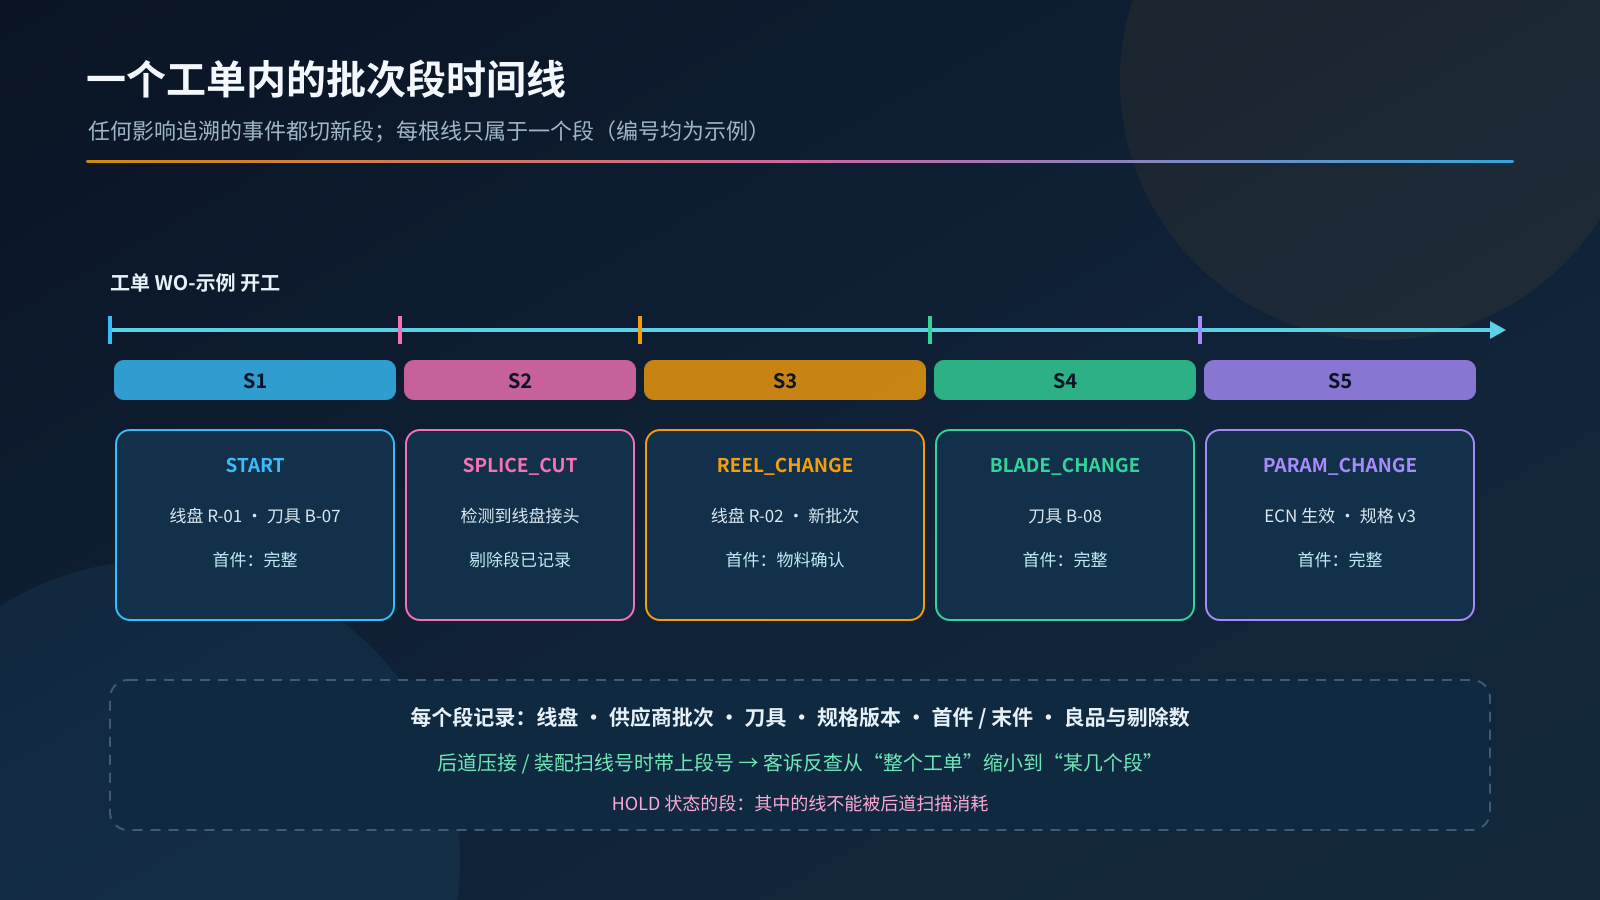
图1:工单 WO-示例 内,换盘、接头剔除、换刀都会开启新段;每个段有自己的首件或确认记录,SN 反查时可以落到具体段。
-- 示例表结构(字段名为作者建议)
CREATE TABLE cut_segment (
  segment_id      VARCHAR(32) PRIMARY KEY,
  work_order      VARCHAR(32) NOT NULL,
  machine_id      VARCHAR(32) NOT NULL,
  article_spec_id VARCHAR(32) NOT NULL,   -- 下发的规格(含版本)
  spec_version    INT NOT NULL,
  reel_id         VARCHAR(32) NOT NULL,   -- 线盘标签
  wire_lot        VARCHAR(32) NOT NULL,   -- 供应商批次
  blade_id        VARCHAR(32) NOT NULL,
  open_reason     VARCHAR(16) NOT NULL,   -- START / REEL_CHANGE / SPLICE_CUT / BLADE_CHANGE / PARAM_CHANGE / RESUME
  first_piece_id  VARCHAR(32),            -- 需要首件的段必须非空才能放行
  qty_good        INT DEFAULT 0,
  qty_reject      INT DEFAULT 0,
  opened_at       TIMESTAMP NOT NULL,
  closed_at       TIMESTAMP
);

CREATE TABLE cut_piece (
  piece_id        VARCHAR(40) PRIMARY KEY,  -- 线号 + 序号,或设备生成的件号
  segment_id      VARCHAR(32) NOT NULL REFERENCES cut_segment(segment_id),
  length_meas_mm  DECIMAL(8,1),
  strip_l_mm      DECIMAL(5,2),
  strip_r_mm      DECIMAL(5,2),
  acd_hit         BOOLEAN,                  -- 碰刀检测(设备支持时)
  result          VARCHAR(8) NOT NULL,      -- OK / NG
  reject_code     VARCHAR(16),
  produced_at     TIMESTAMP NOT NULL
);
后道压接、装配扫描线号时,把 piece_id(或至少 segment_id)带进成品 SN 的履历。这样 10-05 那篇里的遏制查询,就能从“一个工单”缩小到“一个段”。
三、字段字典
| 字段 | 来源 | 说明 |
|---|---|---|
article_spec_id / spec_version |
MES 下发 | 线规、颜色、长度、两端剥长、公差、接收等级;版本号必须回传 |
reel_id / wire_lot / reel_remaining_m |
扫码 + 设备计长 | 线盘标签与供应商批次;剩余长度用于预判换盘 |
length_nom_mm / length_meas_mm |
规格 / 设备或抽检 | 对应 OPC 40570 Cut 输出 ActualLength |
strip_nom_l/r / strip_meas_l/r |
规格 / 设备或抽检 | 对应 Strip 输出 ActualStrippingLength,两端分别记录 |
blade_id / blade_cycles |
刀具台账 + 设备计数 | 刀具寿命与换刀后首件的依据 |
acd_hit |
设备(支持时) | 剥线时刀口接触线芯的检测信号,按件记录 |
splice_detected |
设备(支持时) | 线盘接头检测,触发剔除段 |
first_piece_id / last_piece_id |
质检记录 | 首件、末件的测量与断面判定 |
operator_id / machine_id |
登录 / 设备 | 人机料法环的基础项 |
设备是否具备碰刀检测、接头检测、在线剥长测量,取决于具体机型和选配。没有的项,用抽检频次和人工记录补上,但字段要留着,不要因为设备不支持就从数据模型里删掉。
四、六道闸门
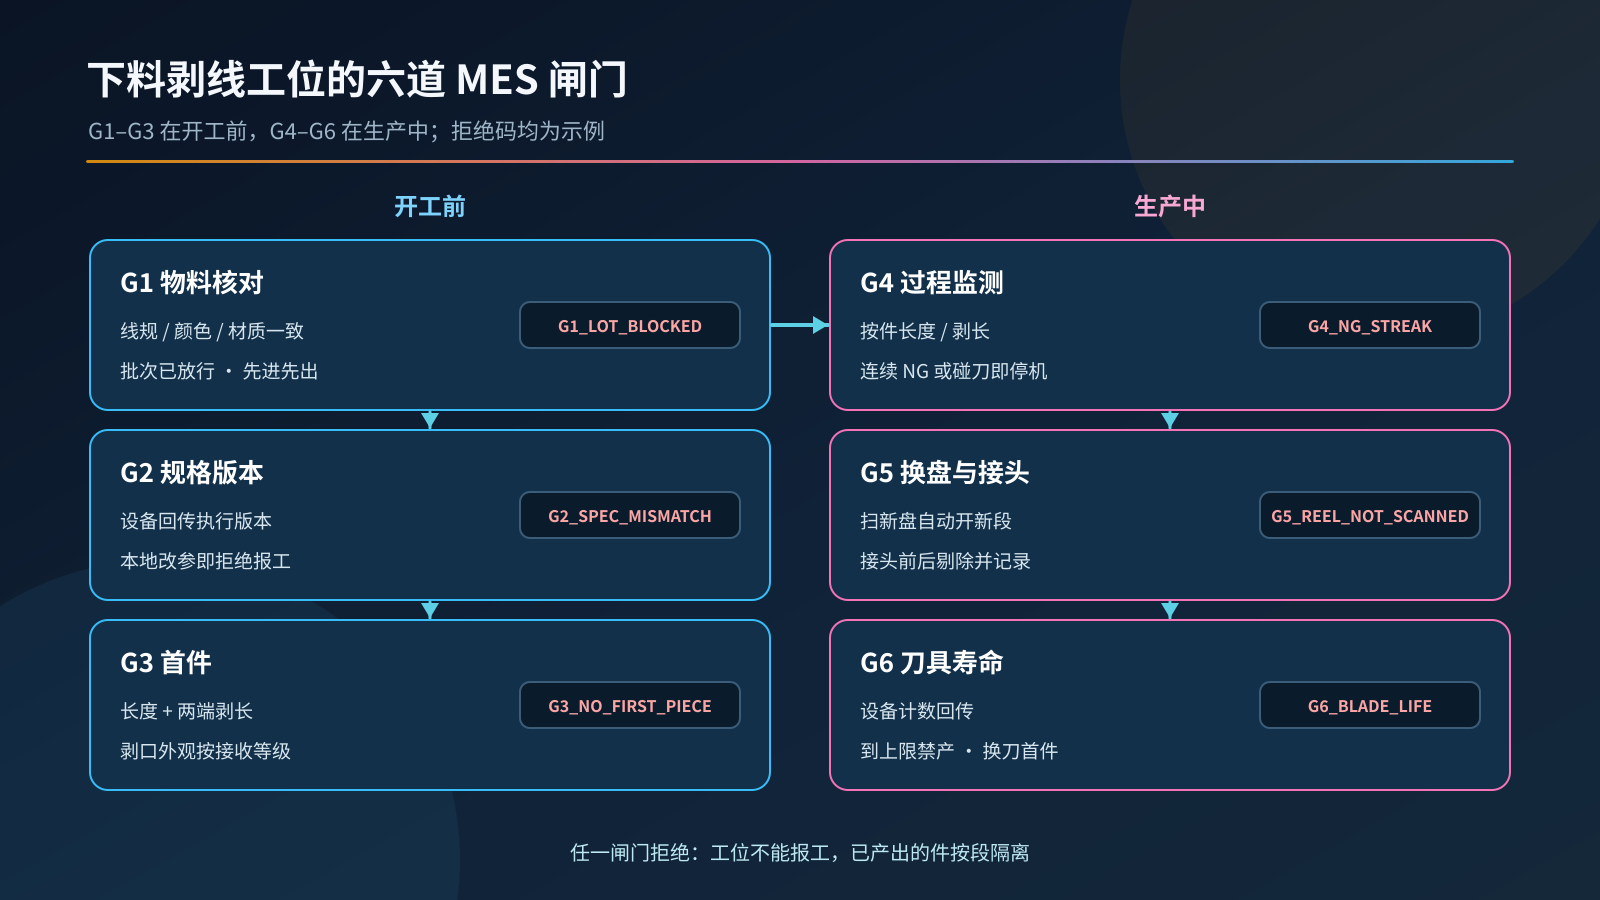
图2:G1–G3 在开工前,G4–G6 在生产中;任一闸门拒绝,工位不能报工,已产出的件按段隔离。
G1 物料核对:扫的线盘对不对
- 扫线盘标签,核对线规、颜色、材质与
article_spec一致; - 批次状态必须是“已检验放行”,冻结批次、待检批次直接拒绝;
- 按先进先出给出建议线盘,跳盘需要选择原因;
- 拒绝码示例:
G1_WIRE_MISMATCH、G1_LOT_BLOCKED、G1_FIFO_SKIP_NO_REASON。
G2 规格版本:设备执行的就是下发的
- MES 下发规格时带
spec_version,设备回传当前执行的版本; - 两者不一致,或设备本地参数被修改(设备支持时读取修改标志),拒绝报工;
- 规格变更(如 ECN)生效时,自动关闭当前段,开新段并要求首件。这一点和 09-22 那篇 ECN 生效闸门是同一条链。
G3 首件:长度之外,一定要看剥口
首件内容建议至少包括:
- 切断长度与公差判定;
- 两端剥长分别判定;
- 剥口外观:线芯有无刮伤、切口、断股,有无散股或鸟笼,绝缘切口是否整齐、有无残留;
- 判定按工单的接收等级(2 级 / 3 级)调用不同模板。
触发首件的事件:开班、换型、换盘(可配置为只确认物料)、换刀、参数变更、长时间停机恢复。示例配置:
first_piece_policy:            # 示例
  START:        full           # 长度 + 剥长 + 剥口外观
  PARAM_CHANGE: full
  BLADE_CHANGE: full
  REEL_CHANGE:  material_only  # 只核对物料与长度,不重做外观;高可靠产品可改为 full
  RESUME_AFTER_MIN: 60         # 停机超过 60 分钟(示例)恢复时重做首件
G4 过程监测:按件结果,不只是计数
- 设备支持按件测量时,逐件回传长度、剥长和碰刀信号(对应 OPC 40570 里的 monitoring);
- 不支持时,按频次抽检,抽检结果挂到当前段;
- 连续 NG 或段内 NG 率超过阈值时停机,示例:连续 3 件 NG,或滑动 200 件内 NG 率超过 1%;
- 碰刀信号出现时,不能只剔除当件,应按反应计划检查刀具和对中,并对最近一批件做剥口复核(复核件数为示例,按工艺风险设定)。
G5 换盘与接头:每一次都要留痕
- 换盘必须扫新线盘,系统自动关闭旧段、开启新段,不允许“先做着、后补扫”;
- 设备检测到线盘接头时,按设定长度剔除接头前后的线段,剔除记录写入当前段;
- 没有接头检测的设备,依靠来料信息(供应商标注的接头位置或数量)和换盘时的人工检查,必要时缩短抽检间隔;
- 线盘余量低于阈值时提前提示,避免线尾段被做进产品。
G6 刀具寿命:换刀是追溯事件
- 刀具建台账,
blade_cycles由设备计数回传; - 达到预警值提示,达到上限禁止继续生产(上限按刀具类型和导线材质设定,示例值不具普适性);
- 换刀必须扫新刀具编号,系统开新段并触发首件;
- 刀具寿命统计按导线类型分开,同一把刀切铝线和切铜线的磨损规律不同,混在一起的统计没有指导意义。
五、放行与报工:段关闭时做一次核对
段关闭(换盘、换刀、工单结束)时,系统自动核对:
def close_segment(seg, pieces):
    """示例:段关闭校验"""
    errors = []
    if seg.requires_first_piece and not seg.first_piece_id:
        errors.append("NO_FIRST_PIECE")
    if seg.spec_version != seg.machine_reported_version:
        errors.append("SPEC_VERSION_MISMATCH")
    ng = sum(1 for p in pieces if p.result == "NG")
    if seg.qty_reject != ng:
        errors.append("REJECT_COUNT_MISMATCH")      # 设备计数与按件记录对不上
    if seg.open_reason == "SPLICE_CUT" and not seg.splice_scrap_logged:
        errors.append("SPLICE_SCRAP_NOT_LOGGED")
    if seg.needs_last_piece and not seg.last_piece_id:
        errors.append("NO_LAST_PIECE")
    return ("HOLD", errors) if errors else ("RELEASE", [])
HOLD 的段里的线不能被后道扫描消耗。后道压接扫线号时,系统先查它所属段的状态,这就是“前道 NG 不得开后道”在数据层面的实现。
六、出了问题怎么圈范围
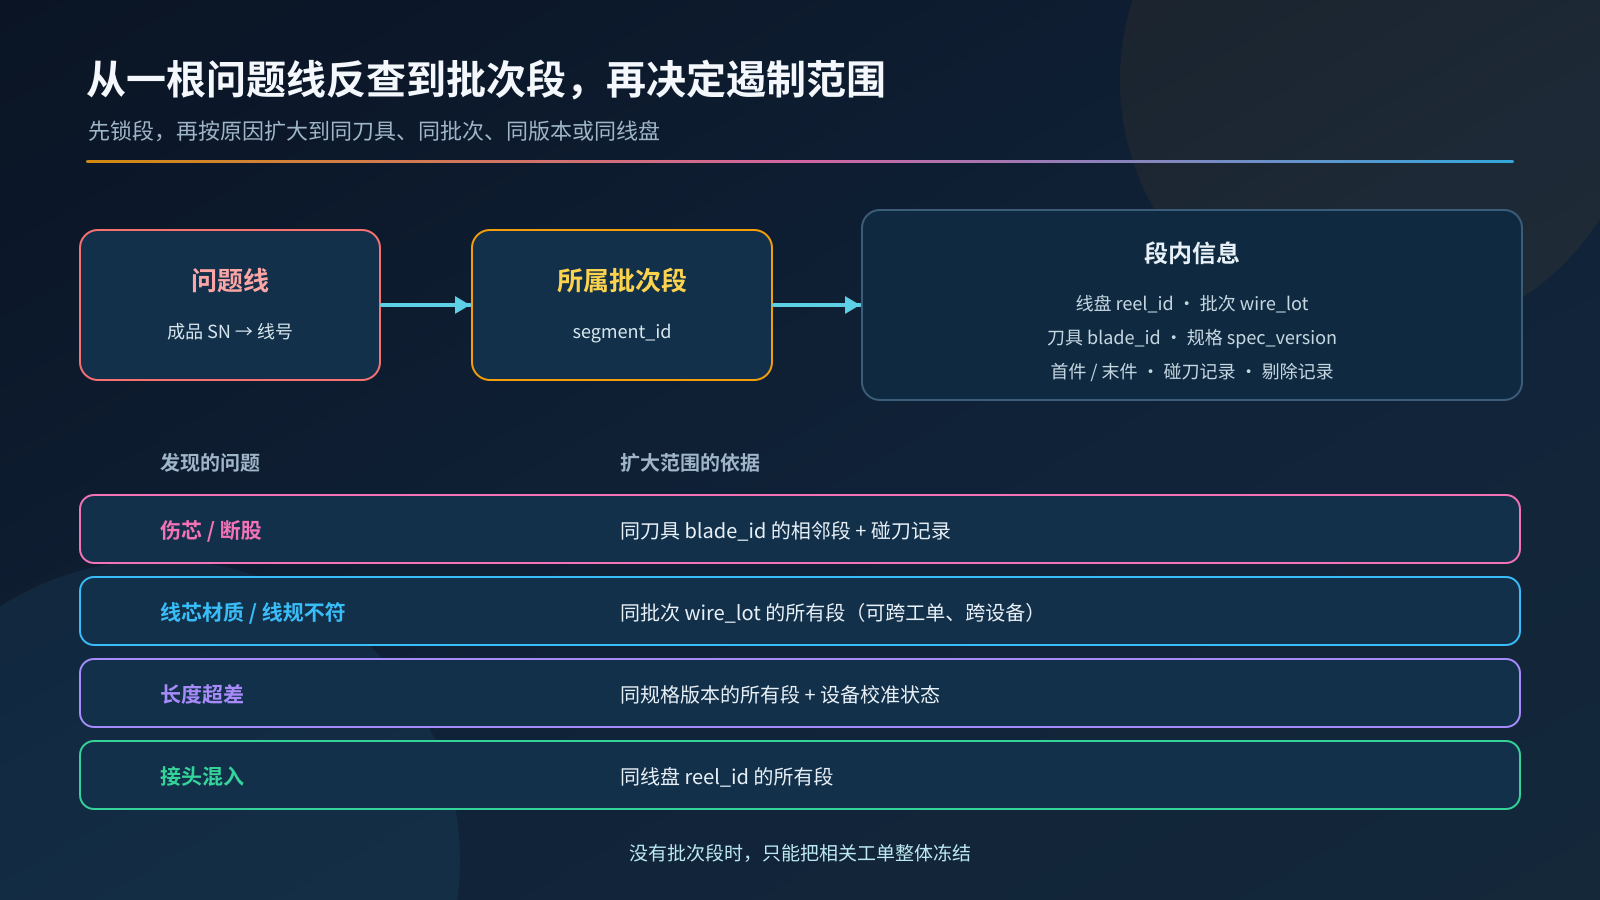
图3:客诉或后道发现伤芯时,先定位到段,再按原因决定扩大到同线盘、同刀具还是同规格版本。
| 发现的问题 | 首先锁定 | 扩大范围的依据 |
|---|---|---|
| 伤芯、断股 | 所在段 | 同 blade_id 的相邻段;碰刀记录 |
| 线芯材质 / 线规不符 | 所在段 | 同 wire_lot 的所有段(可能跨工单、跨设备) |
| 长度超差 | 所在段 | 同 spec_version 的所有段;设备校准状态(见 10-06 量具篇) |
| 接头混入 | 所在段 | 同 reel_id 的所有段 |
批次段做好了,遏制范围通常能从“整个工单”缩小到“某几个段”;没做的话,只能把相关工单整体冻结。
七、上线顺序建议
- 先做 G1 和 G5:线盘扫码与换盘开段,成本最低,追溯收益最大;
- 再做 G3 首件模板:把剥口外观判定按接收等级固化;
- 然后接设备数据:先接规格版本回传(G2),再接按件结果(G4);有条件时按 OPC 40570 的结构对接;
- 最后做刀具寿命(G6)和段关闭校验,并把
segment_id贯通到成品 SN 履历。
八、检查清单
- 工单内每次换盘、换刀、参数变更、停机恢复都会开新段
- 每根线能查到所属段,段能查到线盘、批次、刀具、规格版本
- 首件包含长度、两端剥长和剥口外观,判定按接收等级切换
- 设备执行版本与下发版本一致才能报工
- 线盘接头有检测或替代措施,剔除记录可查
- 刀具寿命按导线类型统计,换刀触发首件
-
HOLD段的线在后道无法被扫描消耗 - 客诉反查可以落到段,并能按线盘、刀具、版本扩大范围
参考资料
- IPC/WHMA-A-620E Requirements and Acceptance for Cable and Wire Harness Assemblies(公开目录)
- OPC Foundation:OPC UA for Wire Harness Manufacturing(OPC 40570)v1.0.0
- EMS Handbook:Wire Preparation: Single Conductor Processing(剥线缺陷类型的公开归纳)
- 本系列前文:09-22 ECN 生效闸门、10-05 客诉退件 SN 反查、10-06 量具校准与 MSA
本文同步发布于 CSDN:https://blog.csdn.net/qq_29737119/article/details/167258858
- fig1-lot-segments.png (134 KB)
- fig2-cut-gates.png (141 KB)
- fig3-containment.png (144 KB)