日期:2026-10-09
面向:线束工艺 / 压接工位工程师、质量与 MSA 人员、制造信息化(MES)人员
写在前面
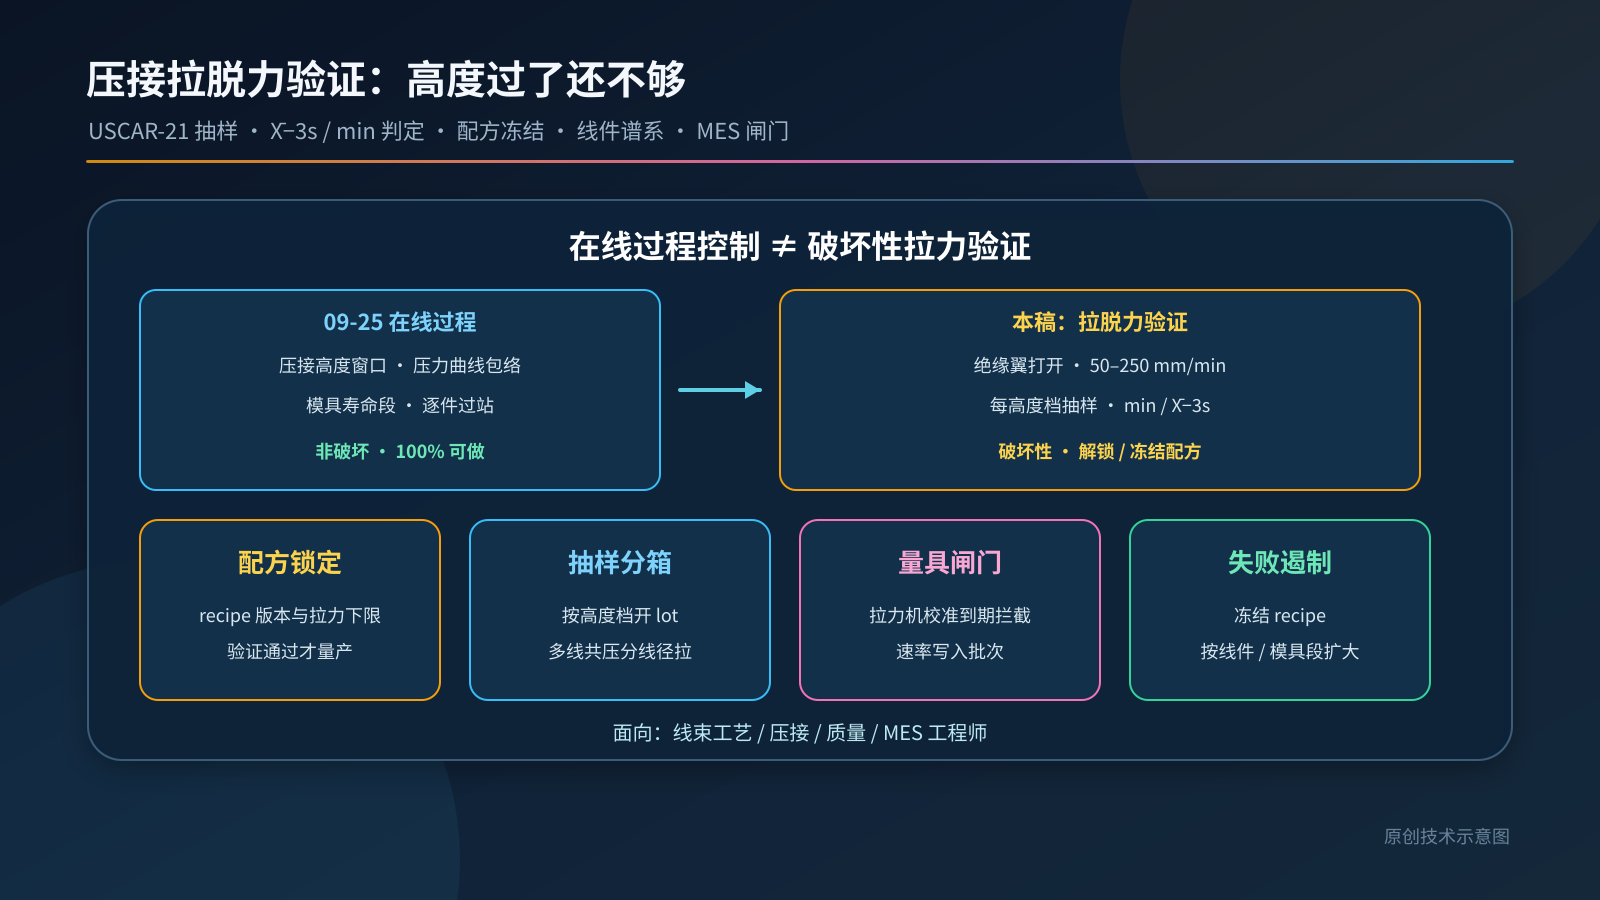
09-25 那篇把压接工位拆成了压力曲线包络、压接高度窗口和模具寿命——这些是在线过程控制:每根线过站时都能留下高度、压力曲线和模具段号。10-08 那篇则顺着工艺走到端子插入护套。夹在中间还有一道很容易被“高度 OK 就放行”省略掉的验证:导体压接的拉脱力(pull-out / 拉力)抽检。
高度过了,不等于连接能扛住装配拉扯和装车后的机械应力。拉脱力是破坏性抽样验证:它不替代曲线包络,而是给配方(recipe)放行、换模后首件、以及周期过程确认提供一道独立证据。它和 10-07 下料篇的 wire_piece_id / 批次段、10-06 量具篇的拉力机校准与 MSA,都必须串到同一条履历上。
本文区分两件事:
- 设计 / 实验室验证(如 SAE/USCAR-21 对某端子—线径组合的 crimp validation);
- 产线抽样 / 首件 / 换模后过程确认(用同一套力学方法,但样本量和闸门服务于制造放行,不是整份 USCAR-21 试验矩阵)。
文中字段名、样本量、闸门拒绝码、表结构与代码均为示例;USCAR-21 的方法要点来自公开文本归纳,数值以正式发行版和客户图纸为准,不作为任何产品合格声明。
一、要求从哪里来(只取公开要点)
| 来源 | 公开资料中的要点 | 对软件的含义 |
|---|---|---|
| SAE/USCAR-21《Performance Specification for Cable-to-Terminal Electrical Crimps》(SAE 目录现行 USCAR21-4;公开 Rev 4 / 2020 文本) | 规范焊锡无关压接连接的验证方法;面向铜绞线汽车电线;导体压接拉脱力试验要求绝缘翼打开(不压绝缘),轴向速率 50–250 mm/min(建议 100);每个被测压接高度至少 20 个样本;报告 min / max / mean / s / X̄−3s;接受准则为 X̄−3s ≥ 表中对应线径要求;多线共压时按线径跨度分别拉最小 / 最大 CSA 线,每个被测线径各 20 件、每拉一件换新样;线束供应商负责验证生产压接 | 拉脱力结果必须挂在「端子 PN + 线径 CSA + 压接高度档 + 模具 / 配方版本」上;产线 MES 要能区分 lab validation lot 与 production sampling lot |
| 国内 QC/T、团体标准等公开摘录中的「最小拉力 vs 标称截面积」表 | 结构类似「CSA → 最小拉力(N)」;不同标准 / 主机厂图纸的数值并不总与 USCAR-21 的 X̄−3s 表一致(有的公开摘录写 0.5 mm² → 90 N 一类门槛,与 USCAR-21 表中同截面积的 X̄−3s 门槛并不相同) | 产线判定阈值必须以客户打印 / 正式标准文本 / 端子厂 crimp 规范锁定进配方,禁止把某次网上摘录当全局默认 |
| IPC/WHMA-A-620 系列公开目录中的机械测试章节 | 线束组件验收中含压接相关机械性能与抽样逻辑(章节名以正式目录为准) | 首件 / 周期抽检模板要单独列出「拉脱力」项,不能只勾「压接高度」 |
| 09-25 / 10-06 / 10-07 本系列前文 | 高度与压力曲线是在线过程;拉力机是量具,要有校准到期与 MSA 思维;样本线件要带 wire_piece_id / 批次段 |
拉脱力工位吃上游履历,也反过去冻结配方 |
说明: 上表是公开目录与公开规范文本的归纳,不摘抄标准原文条款号全文;表中数值以正式发行版本、客户图纸为准。下文若出现具体 N 值,一律标注来源或「示例」。
二、两套门禁:实验室验证 ≠ 产线抽检
很多人把「按 USCAR-21 做过一次」和「产线每天抽几根」混成一件事。软件上要拆开:
| 维度 | 设计 / 实验室验证(USCAR-21 类) | 产线抽样 / 首件 / 换模后 |
|---|---|---|
| 目的 | 证明某端子—线径—压接高度范围在寿命应力下机械与电气可接受 | 证明当前模具、当前配方、当前线批次仍落在已验证窗口内 |
| 样本量 | 公开文本:每个被测压接高度 ≥ 20;常测 3~5 个高度档 | 由控制计划 / 客户协议定(示例:换模后每高度档 n=5;稳定过程日抽 n=3)——示例,非标准强制 |
| 绝缘翼 | 拉脱力时绝缘翼打开,只评导体压接 | 产线抽检通常同样打开绝缘翼,与验证方法一致;若客户要求「成品态整压后拉力」,另立试验项,勿与 USCAR-21 导体拉脱力混用同一判定表 |
| 接受准则 | X̄−3s ≥ 表值(公开 USCAR-21 文本);并配合截面、电性能等整套矩阵 | 常用:单值 ≥ 配方锁定的下限,且当次样本的 min / X̄−3s(若 n 足够)满足控制计划;n 很小时不要硬套 X̄−3s |
| MES 对象 | validation_lot,关联配方版本,通过后才允许该 recipe 量产 |
pull_sample_lot,关联工单 / 模具段 / 线批次段;失败则冻结 recipe 或扩大遏制 |
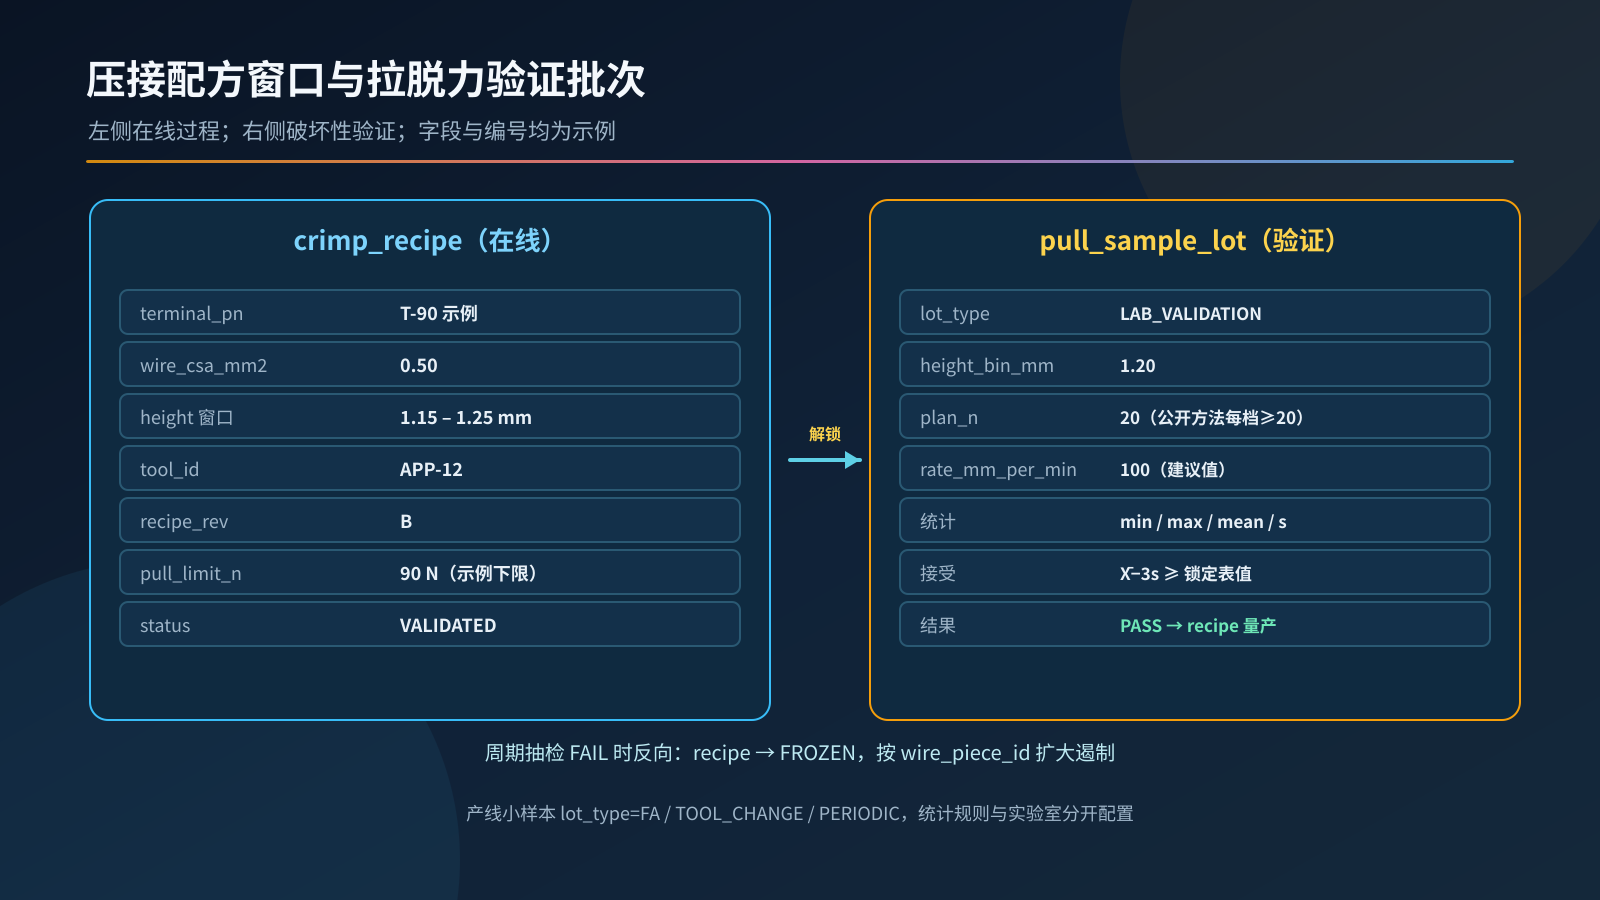
图1:左侧是 09-25 的在线过程(高度窗口 + 压力曲线);右侧是破坏性拉脱力验证。配方只有在验证批次 PASS 后才能「解锁量产」;周期抽检失败则反向冻结。
三、数据模型:配方窗口与拉力批次分开建
-- 示例表结构(字段名为作者建议)
CREATE TABLE crimp_recipe (
  recipe_id       VARCHAR(40) PRIMARY KEY,
  terminal_pn     VARCHAR(32) NOT NULL,
  wire_csa_mm2    DECIMAL(6,3) NOT NULL,   -- 标称截面积
  strand_spec     VARCHAR(64),             -- 绞线结构,示例字段
  height_min_mm   DECIMAL(6,3) NOT NULL,   -- 导体压接高度窗口
  height_max_mm   DECIMAL(6,3) NOT NULL,
  tool_id         VARCHAR(32) NOT NULL,    -- 模具 / applicator
  recipe_rev      VARCHAR(8)  NOT NULL,
  pull_limit_n    DECIMAL(8,2) NOT NULL,   -- 产线判定下限(来自客户打印或验证报告)
  limit_source    VARCHAR(64) NOT NULL,    -- CUSTOMER_PRINT / USCAR21_TABLE / LAB_REPORT
  status          VARCHAR(16) NOT NULL,    -- DRAFT / VALIDATED / FROZEN / OBSOLETE
  validated_lot   VARCHAR(40),             -- 最近一次设计验证批次
  updated_at      TIMESTAMP NOT NULL
);

CREATE TABLE pull_sample_lot (
  lot_id          VARCHAR(40) PRIMARY KEY,
  lot_type        VARCHAR(16) NOT NULL,    -- LAB_VALIDATION / FA / TOOL_CHANGE / PERIODIC
  recipe_id       VARCHAR(40) NOT NULL,
  height_bin_mm   DECIMAL(6,3) NOT NULL,   -- 本批名义高度档(测前按高度分箱)
  plan_n          INT NOT NULL,            -- 计划样本量
  rate_mm_per_min INT NOT NULL,            -- 拉伸速率,示例常用 100
  tester_id       VARCHAR(32) NOT NULL,
  operator_id     VARCHAR(32) NOT NULL,
  opened_at       TIMESTAMP NOT NULL,
  closed_at       TIMESTAMP,
  result          VARCHAR(12),             -- PASS / FAIL / OPEN
  xbar_n          DECIMAL(10,3),
  s_n             DECIMAL(10,3),
  xmin_n          DECIMAL(10,3),
  xmax_n          DECIMAL(10,3),
  xbar_minus_3s   DECIMAL(10,3)
);

CREATE TABLE pull_sample (
  sample_id       VARCHAR(40) PRIMARY KEY,
  lot_id          VARCHAR(40) NOT NULL,
  wire_piece_id   VARCHAR(40) NOT NULL,    -- 来自下料 / 压接,带出 segment_id
  crimp_event_id  VARCHAR(40),             -- 关联在线压接记录(高度、曲线)
  height_mm       DECIMAL(6,3) NOT NULL,
  width_mm        DECIMAL(6,3),
  insulation_wings VARCHAR(12) NOT NULL,   -- OPEN(USCAR-21 导体拉脱力)
  force_n         DECIMAL(10,3) NOT NULL,
  fail_mode       VARCHAR(24),             -- WIRE_BREAK / PULL_OUT / MIXED / OTHER
  tested_at       TIMESTAMP NOT NULL
);
要点:
pull_limit_n和limit_source绑在配方上,避免全厂共用一张过期表;wire_piece_id把拉力样本追到 10-07 的批次段和 09-25 的压接事件;lot_type决定用哪套样本量与统计规则,避免把 n=3 的日抽硬算成 X̄−3s 去对标实验室表。
四、字段字典
| 字段 | 来源 | 说明 |
|---|---|---|
recipe_id / recipe_rev |
工艺主数据 | 端子、线径、高度窗口、模具、拉力下限的锁定版本 |
height_bin_mm |
抽样计划 | 验证时常测多个高度档;产线抽检按当前设定高度分箱 |
plan_n |
控制计划 | 计划样本量;关闭批次时 COUNT(sample) == plan_n |
rate_mm_per_min |
拉力机方法 | 公开 USCAR-21 文本:50–250,建议 100 |
insulation_wings |
作业指导 | 导体拉脱力应为 OPEN;未打开则试验结果不可与 USCAR-21 表直接对比 |
force_n / fail_mode |
拉力机 | 峰值力与失效模式;断线与抽脱要分开统计 |
xbar_minus_3s |
批次关闭计算 | 仅当样本量与 lot_type 支持时计算;对标表值时注明表来源 |
tester_id |
设备主数据 | 走 10-06 校准到期与 MSA 闸门 |
wire_piece_id |
线号标签 | 追溯线盘段、压接模具段 |
五、六道闸门
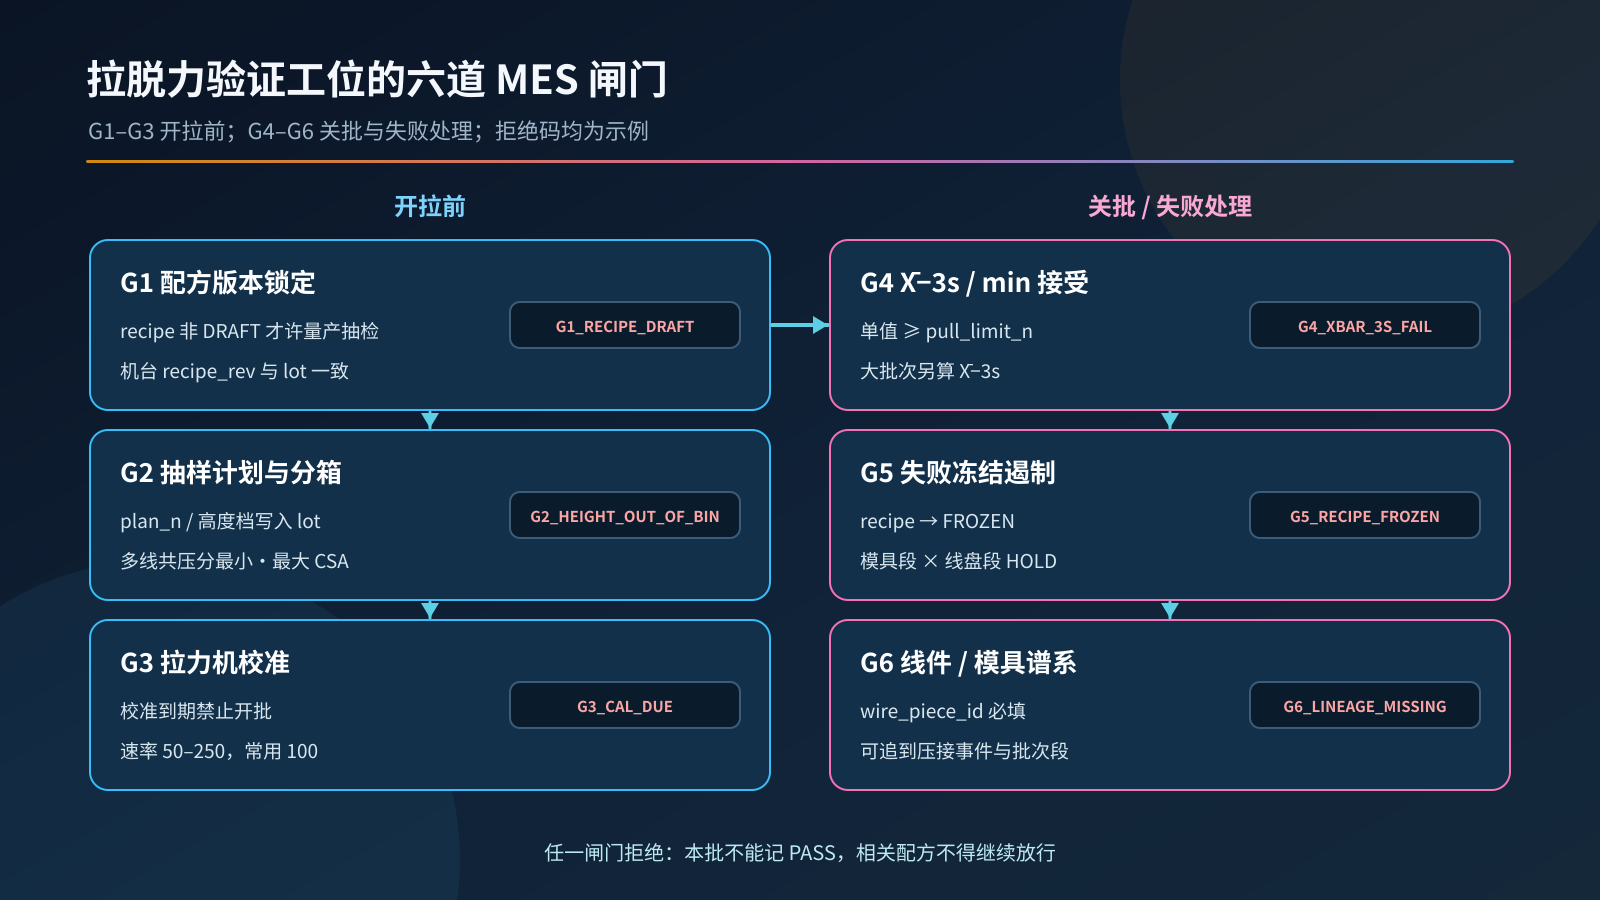
图2:G1–G3 在开拉之前,G4–G6 在批次关闭与失败处理;任一闸门拒绝,本批不能记 PASS,相关配方不得继续放行。
G1 配方版本已锁定
- 只有
status IN ('VALIDATED','FROZEN'的解冻流程中)的 recipe 才允许开PERIODIC/FA类抽检;DRAFT只能开LAB_VALIDATION; - 工单、压接机当前下载的 recipe_rev 必须与抽检 lot 一致;
- 拒绝码示例:
G1_RECIPE_DRAFT、G1_RECIPE_REV_MISMATCH。
G2 抽样计划与高度分箱
- 开 lot 时写入
lot_type、height_bin_mm、plan_n、rate_mm_per_min; - 样本实际测得的
height_mm必须落入该高度档的允许带宽(示例 ±0.02 mm,示例),否则该样本作废并补抽,避免「高度飘了还拿去对配方窗口」; - 多线共压:按公开 USCAR-21 要点,线径跨度超过一档时分别拉最小与最大 CSA,并分 lot 或分 group 记录;
- 拒绝码示例:
G2_PLAN_INCOMPLETE、G2_HEIGHT_OUT_OF_BIN、G2_MULTIWIRE_GROUP_MISSING。
G3 拉力机校准到期(量具闸门)
tester_id的校准到期日、日常点检、必要时 GR&R 状态走 10-06 同一套逻辑;- 速率设定与 lot 声明一致(示例 100 mm/min);夹具与量程匹配线径;
- 拒绝码示例:
G3_CAL_DUE、G3_RATE_MISMATCH、G3_MSA_HOLD。
G4 X̄−3s / min 接受
公开 USCAR-21 文本对实验室拉脱力的接受逻辑是:报告 min、max、mean、s、X̄−3s,且 X̄−3s ≥ 表中对应线径要求。下表仅摘录公开 Rev 4 文本中 ISO 截面积一侧的部分行,用于说明字段结构,实施前必须对照正式文本与客户打印核对;未列出的线径不要自行外推当合格证。
| ISO CSA(mm²) | 公开 USCAR-21 Rev 4 文本中的 X̄−3s 门槛(N) | 备注 |
|---|---|---|
| 0.50 | 75 | 摘自公开文本;以正式版为准 |
| 0.75 | 90 | 同上 |
| 1.0 | 120 | 同上 |
| 2.0 | 180 | 同上 |
产线小样本时,控制计划可改为(示例规则,非标准原文):
- 每一个
force_n ≥ pull_limit_n; - 当
plan_n ≥ 20且 lot_type 为实验室验证时,额外要求xbar_minus_3s ≥配方锁定的表值; - 出现
PULL_OUT且力值低于下限,直接 FAIL,不论均值多好看。
拒绝码示例:G4_BELOW_LIMIT、G4_XBAR_3S_FAIL、G4_STATS_INCOMPLETE。
G5 失败 → 冻结配方 / 遏制
- lot 判定 FAIL:对应
recipe_id置FROZEN,压接机拒绝继续下载该版本; - 按
wire_piece_id→segment_id→ 同模具段 → 同线盘批次扩大遏制(吃 10-07 / 09-25 履历); - 已压未插的在制品进 HOLD;已插入的按 10-08 孔位追溯到连接器 / SN;
- 拒绝码示例:
G5_RECIPE_FROZEN、G5_CONTAINMENT_OPEN。
G6 样本谱系:线件 / 模具 / 工具
- 每条
pull_sample必须带wire_piece_id与可选crimp_event_id; - 关闭 lot 时校验:样本所属压接模具、端子批次、线盘段与 recipe 声明一致;
- 客诉反查(10-05)应能从成品 SN → 孔 → 线件 → 最近一次拉力 lot;
- 拒绝码示例:
G6_LINEAGE_MISSING、G6_TOOL_MISMATCH。
六、MES 接口与批次关闭校验
拉力机关闭一个抽样批次时上报(示例):
{
  "lot_id": "PULL-示例-20261009-01",
  "lot_type": "TOOL_CHANGE",
  "recipe_id": "RCP-T90-0.50-A",
  "recipe_rev": "B",
  "height_bin_mm": 1.20,
  "plan_n": 5,
  "rate_mm_per_min": 100,
  "tester_id": "PULL-02",
  "samples": [
    {"wire_piece_id": "W101-0042", "height_mm": 1.19, "force_n": 112.4, "fail_mode": "WIRE_BREAK", "insulation_wings": "OPEN"},
    {"wire_piece_id": "W101-0043", "height_mm": 1.21, "force_n": 108.0, "fail_mode": "WIRE_BREAK", "insulation_wings": "OPEN"},
    {"wire_piece_id": "W101-0044", "height_mm": 1.20, "force_n": 101.5, "fail_mode": "WIRE_BREAK", "insulation_wings": "OPEN"},
    {"wire_piece_id": "W101-0045", "height_mm": 1.20, "force_n": 97.2,  "fail_mode": "MIXED", "insulation_wings": "OPEN"},
    {"wire_piece_id": "W101-0046", "height_mm": 1.18, "force_n": 110.8, "fail_mode": "WIRE_BREAK", "insulation_wings": "OPEN"}
  ],
  "operator_id": "OP-示例"
}
import statistics

def close_pull_lot(msg, recipe, tester, height_tol=0.02):
    """示例:拉脱力批次关闭校验(非标准实现)"""
    errors = []
    if recipe["recipe_rev"] != msg["recipe_rev"]:
        errors.append("G1_RECIPE_REV_MISMATCH")
    if recipe["status"] == "DRAFT" and msg["lot_type"] != "LAB_VALIDATION":
        errors.append("G1_RECIPE_DRAFT")
    if tester.get("cal_status") != "OK":
        errors.append("G3_CAL_DUE")
    if msg["rate_mm_per_min"] < 50 or msg["rate_mm_per_min"] > 250:
        errors.append("G3_RATE_MISMATCH")

    samples = msg["samples"]
    if len(samples) != msg["plan_n"]:
        errors.append("G2_PLAN_INCOMPLETE")

    forces = []
    for s in samples:
        if s.get("insulation_wings") != "OPEN":
            errors.append("G2_WINGS_NOT_OPEN")
        if abs(s["height_mm"] - msg["height_bin_mm"]) > height_tol:
            errors.append("G2_HEIGHT_OUT_OF_BIN")
        if not s.get("wire_piece_id"):
            errors.append("G6_LINEAGE_MISSING")
        if s["force_n"] < recipe["pull_limit_n"]:
            errors.append("G4_BELOW_LIMIT")
        forces.append(s["force_n"])

    stats = {}
    if forces:
        stats["xmin_n"] = min(forces)
        stats["xmax_n"] = max(forces)
        stats["xbar_n"] = statistics.mean(forces)
        stats["s_n"] = statistics.stdev(forces) if len(forces) > 1 else 0.0
        stats["xbar_minus_3s"] = stats["xbar_n"] - 3 * stats["s_n"]

    # 仅示例:实验室大批次才强制 X̄-3s;小样本看单值下限
    if msg["lot_type"] == "LAB_VALIDATION" and len(forces) >= 20:
        table_limit = recipe.get("uscar21_xbar3s_n")
        if table_limit is not None and stats["xbar_minus_3s"] < table_limit:
            errors.append("G4_XBAR_3S_FAIL")

    if errors:
        return "FAIL", errors, stats
    return "PASS", [], stats
两点说明:
height_tol、日抽plan_n、是否启用 X̄−3s 都是控制计划参数,不要写死成「标准规定」;- 速率范围 50–250 mm/min 来自公开 USCAR-21 方法描述;产线应把实际使用值写入 lot,便于审核。
七、出了问题怎么圈范围
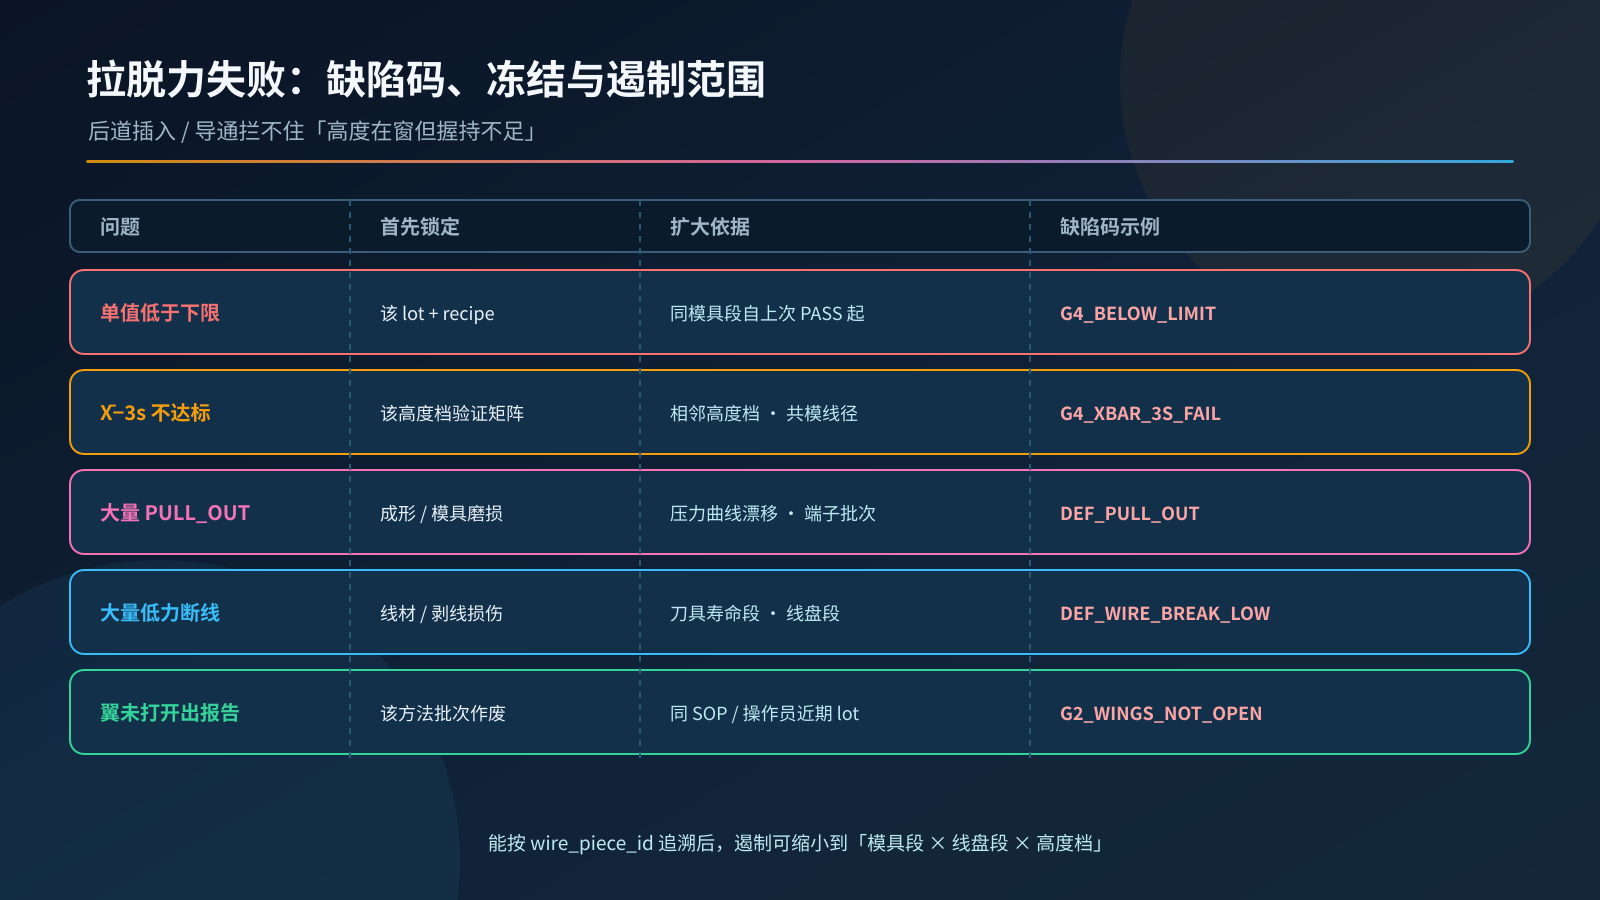
图3:拉力 FAIL 时先冻配方,再按线件谱系向模具段、线盘段、同高度档在制品扩大;后道插入 / 导通拦不住「高度在窗但握持不足」。
| 发现的问题 | 首先锁定 | 扩大范围的依据 |
|---|---|---|
单值低于 pull_limit_n |
该 pull_sample_lot + recipe_id |
同模具段自上次 PASS lot 以来的所有压接件;同 segment_id 线盘段 |
| X̄−3s 不达标(验证批次) | 该高度档的验证矩阵 | 相邻高度档;同端子 PN 的其他线径配方(若共模) |
大量 PULL_OUT(非断线) |
导体压接成形 / 模具磨损 | 09-25 压力曲线漂移段;模具寿命计数;端子批次镀层 |
大量 WIRE_BREAK 且力值仍低 |
线材批次或剥线损伤 | 10-07 刀具寿命段、剥线残留;线盘 segment_id |
| 绝缘翼未打开仍出报告 | 该方法批次全部作废 | 同操作员 / 同 SOP 版本的近期 lot 复核 |
| 拉力机校准过期后已测批次 | 这些 lot 的判定暂缓 | 10-06:校准恢复后复测保留样或加倍抽检 |
能按 wire_piece_id 追溯后,遏制通常可以从「整班产量」缩小到「某模具段 × 某线盘段 × 某高度档」。
八、上线顺序建议
- 先把 recipe 主数据与
pull_limit_n/limit_source建起来,和 09-25 高度窗口同一版本发布; - 再做 G3:拉力机进量具台账,校准到期不允许开 lot;
- 然后做 G2 / G4 / G6:抽样计划、批次关闭统计、线件谱系必填;
- 最后做 G1 / G5 硬闸门:未验证配方不许量产,FAIL 自动冻结并触发遏制工单。
九、检查清单
- 区分 LAB_VALIDATION 与产线 FA / 换模 / 周期抽检,样本量与统计规则分开配置
- 导体拉脱力样本绝缘翼打开,速率写入 lot(公开方法:50–250 mm/min,常用 100)
- 每个样本记录压接高度,并按高度档分箱
-
pull_limit_n来源可追溯(客户打印 / 验证报告 / 指明标准表),禁止无来源默认值 - 实验室大批次报告 min / max / mean / s / X̄−3s;小样本不硬套 X̄−3s
- 拉力机校准 / MSA 状态拦截开批
- 样本带
wire_piece_id,可追到压接事件与下料批次段 - FAIL 冻结 recipe,并按模具段 / 线盘段遏制
- 多线共压按公开方法覆盖最小 / 最大 CSA 线径组
参考资料
- SAE/USCAR-21 Performance Specification for Cable-to-Terminal Electrical Crimps(SAE 目录 USCAR21-4;公开 Rev 4 / 2020 文本中的导体压接拉脱力方法与接受逻辑)
- IPC/WHMA-A-620 系列公开目录中的压接 / 机械测试相关章节名
- 国内汽车线束相关 QC/T、团体标准中「拉力 vs 截面积」公开摘录(仅作结构参考,数值以正式文本与客户图纸为准)
- 本系列前文:09-25 压接曲线包络与模具寿命、10-05 客诉 SN 反查、10-06 量具与 MSA、10-07 下料剥线批次段、10-08 端子插入护套
本文同步发布于 CSDN:https://blog.csdn.net/qq_29737119/article/details/167374221
- fig1-recipe-vs-pull.png (139 KB)
- fig2-pull-gates.png (154 KB)
- fig3-pull-defect.png (139 KB)